Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-24 Происхождение:Работает


Современное производство в значительной степени полагается на интеллектуальную автоматизацию, позволяющую воплощать в жизнь сложные конструкции с беспрецедентной скоростью. Ручные инструменты просто не могут соответствовать современным строгим стандартам размеров. Это создает огромный спрос на превосходные методы производства. Чтобы преодолеть этот разрыв, отрасли обратились к компьютерным технологиям. В этом подробном руководстве мы рассмотрим основную концепцию автоматизированной обработки, изучая, как эта революционная технология формирует промышленные материалы и управляет глобальными цепочками поставок.
Чтобы по-настоящему понять современное промышленное производство, необходимо дать четкое определение его основополагающим технологиям. Субтрактивное производство является основной опорой этой экосистемы. Он характеризуется процессом, при котором материал систематически удаляется из твердого блока для достижения желаемой конечной формы. Думайте об этом как о скульпторе, вырезающем мрамор, но выполняемом шпинделями с высоким крутящим моментом и твердосплавными фрезами.
В практическом плане эта технология относится к автоматизированному управлению обрабатывающими инструментами, такими как сверла, расточные инструменты и токарные станки, с помощью компьютера. Вместо того, чтобы полагаться на человеческую интуицию, машина обрабатывает кусок материала в соответствии со строгими спецификациями, следуя закодированным запрограммированным инструкциям. Эти инструкции обычно называются G-кодом и M-кодом.
Эти коды определяют каждую переменную среды резки. G-код контролирует геометрию и физическое движение. Сюда входят траектория инструмента, скорость подачи и позиционирование по осям X, Y и Z. Между тем, M-код управляет аппаратными функциями, такими как вращение шпинделя, поток СОЖ и автоматическая смена инструмента. Полностью полагаясь на цифровые инструкции, этот процесс исключает человеческие ошибки на этапе физической резки. Это обеспечивает точное соответствие цифровому дизайну.
Исторически обработка металлов была очень тактильным ручным процессом. Операторы боролись с маховиками, рычагами и дисками, чтобы направлять режущие инструменты по металлическим заготовкам. Машинисты-ветераны могли добиться впечатляющих результатов, но ручной метод по своей сути был медленным. Оно также было подвержено естественным человеческим непостоянствам. Следовательно, крупномасштабное производство идентичных деталей было трудным и дорогостоящим.
Переход к автоматизированным системам фундаментально изменил производственную среду. Заводы заменили ручные штурвалы прецизионными серводвигателями, приводящимися в движение по цифровым координатам. Это позволило им достичь уровня последовательности, ранее считавшейся невозможным. Сегодня эта технология позволяет обеспечить непрерывное производство, при котором оборудование может работать в ночное время с минимальным контролем человека.
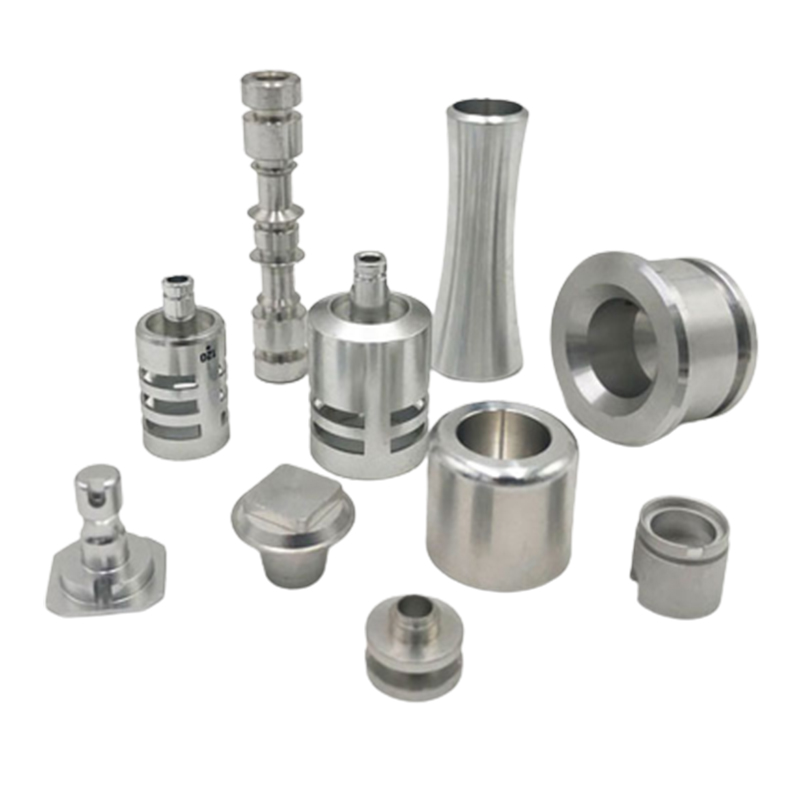
Путь от концептуальной идеи до физического, обработанного компонента следует строгому и последовательному рабочему процессу. Этот цельный цифро-физический перевод гарантирует, что конечный продукт точно соответствует исходным техническим спецификациям.
Процесс начинается в цифровой сфере с программного обеспечения для автоматизированного проектирования. Инженеры-конструкторы создают высокодетализированные векторные 2D-чертежи или твердотельные 3D-модели необходимой детали. Представьте себе инженера, тщательно определяющего на своем экране точную геометрию, размеры, допуски и даже свойства материала турбинной лопатки. Точность этой цифровой модели имеет решающее значение. Любая геометрическая ошибка на этом этапе неизбежно будет воспроизведена машиной позже.
После завершения создания цифровой модели она экспортируется в программное обеспечение для автоматизированного производства. Эта система действует как жизненно важный переводчик между цифровой моделью и физической машиной в цехе. Он анализирует сложную геометрию и генерирует оптимальные траектории инструмента, необходимые для эффективного удаления материала.
На этом этапе инженеры-технологи определяют конкретные параметры резки. Они устанавливают скорость шпинделя в оборотах в минуту, регулируют скорость подачи и определяют глубину резания. Затем программное обеспечение компилирует эти данные в стандартный машинный язык, создавая файл пошаговых инструкций, готовый к выполнению.
Прежде чем будет вырезана хоть одна металлическая щепка, оператор-человек должен выполнить физическую настройку машины. Это предполагает закрепление сырья, также известного как заготовка, в машине с помощью мощных тисков, зажимов или специальных приспособлений. Оператор загружает в карусель станка необходимые режущие инструменты и устанавливает нулевые точки отсчета по осям.
После проверки настроек программа запускается. Машина выполняет код автономно. Он перемещает режущие инструменты по заготовке в синхронном танце, чтобы вырезать окончательную форму, часто достигая скорости шпинделя до 24 000 об/мин в современных горизонтальных центрах.
В сферу автоматизированного субтрактивного производства входит несколько различных типов оборудования. Каждый из них спроектирован с учетом определенной геометрии и эксплуатационных требований. Понимание этих различных технологий помогает продуктовым группам выбрать подходящий метод для своего конкретного компонента.
При оценке субтрактивных методов фрезерование с ЧПУ выделяется как, пожалуй, самый универсальный доступный процесс. При фрезеровании заготовка надежно удерживается на станине станка. Над ним на невероятно высоких скоростях вращается многоточечный режущий инструмент. Машина перемещает вращающийся инструмент поперек заготовки по нескольким осям, чтобы сбрить материал.
Стандартные фрезерные центры работают по трем основным осям: X, Y и Z. Это позволяет создавать пазы, отверстия и плоские поверхности. Усовершенствованные фрезерные центры имеют 4- или 5-осевые возможности. Это означает, что станина станка или головка инструмента также могут наклоняться и вращаться. Следовательно, режущий инструмент может достигать сложных углов и подрезов без необходимости вручную перемещать заготовку.
В то время как при фрезеровании используются вращающийся инструмент и неподвижная заготовка, токарная обработка работает по прямо противоположному принципу. В токарном станке сырье закрепляется в патроне и вращается на высоких скоростях. Затем в прядильный материал подается стационарный одноточечный режущий инструмент для отделения слоев.
Токарная обработка — оптимальный процесс для создания симметричных цилиндрических деталей, таких как приводные валы, специальные втулки и стержни с резьбой. Обычно это намного быстрее и экономичнее, чем фрезерование при производстве круглых деталей.
| Характеристики | фрезерно- | токарного (токарного) |
|---|---|---|
| Статус заготовки | Стационарный (прикрепленный к кровати) | Вращение (удерживается в патроне) |
| Статус инструмента | Вращение на высокой скорости | Стационарный |
| Идеальная геометрия | Плоские, асимметричные, сложные трехмерные формы. | Симметричные, круглые, цилиндрические формы. |
| Общие продукты | Блоки двигателя, кронштейны, специальные корпуса | Приводные валы, резьбовые шпильки, втулки |
Для предприятий, оценивающих свою производственную цепочку поставок, внедрение субтрактивного производства с компьютерным управлением предлагает измеримые преимущества. Стратегические инвестиции в прецизионную обработку легко оправдываются рядом эксплуатационных и финансовых преимуществ. Он напрямую решает общие проблемы, связанные с высоким процентом брака и непредсказуемыми сроками выполнения заказов.
Основным преимуществом автоматизированного оборудования является его безупречная точность размеров. Современные промышленные горизонтальные обрабатывающие центры обычно могут поддерживать допуски до ±0,005 мм, в зависимости от материала и калибровки окружающей среды. Этот микроскопический уровень точности гарантирует, что компоненты идеально соединяются друг с другом в сложных сборках, требующих высоких ставок.
Цифровой характер процесса гарантирует абсолютную повторяемость. Независимо от того, производите ли вы десять единиц прототипа или десять тысяч серийных деталей, первая деталь будет по размерам идентична предыдущей. Это эффективно устраняет различия между деталями, которые мешают ручному производству.
Автоматизация напрямую повышает эффективность. После завершения первоначального программирования и физической настройки эти машины могут работать непрерывно. Эти оперативные возможности значительно сокращают время выполнения заказов. Он устраняет разрыв между быстрым прототипированием и производством в малых и средних объемах. Компании могут предсказуемо масштабировать свою продукцию без необходимости инвестировать в дорогостоящие специальные формы, необходимые для таких процессов, как литье под давлением.
Одним из наиболее значительных преимуществ субтрактивного производства является его невероятно широкая совместимость с материалами. Выбор сырья определяет параметры резки, тип требуемого инструмента и, в конечном итоге, функциональные характеристики конечной детали.
Среди всех доступных металлов алюминий является наиболее часто обрабатываемым материалом в мировой промышленности. Он предлагает уникальное сочетание физических свойств, которые делают его очень желанным. , обеспечивающая исключительную обрабатываемость, Обработка алюминия с ЧПУ остается отраслевым стандартом, поскольку металл можно резать агрессивно, не вызывая чрезмерного износа твердосплавных режущих инструментов.
Эта превосходная обрабатываемость напрямую приводит к сокращению сроков производства и снижению общих затрат. Алюминий обладает высоким соотношением прочности к весу, естественной коррозионной стойкостью и отличной теплопроводностью. Обычные промышленные марки включают 6061-T6 для конструкционной прочности общего назначения и 7075-T6, сплав аэрокосмического класса, используемый в условиях высоких напряжений.
Особые инженерные требования часто требуют использования других материалов. Марки нержавеющей стали, такие как 304 и 316, часто выбираются из-за превосходной коррозионной стойкости в медицинской и морской среде. Титан широко используется в аэрокосмической и хирургической имплантатах из-за его чрезвычайной термостойкости и биосовместимости. Однако это требует более медленной и тщательной обработки.
Промышленные пластмассы часто обрабатываются там, где требуется электрическая изоляция или значительное снижение трения. Такие материалы, как POM, широко известный как Delrin, и PEEK, являются стандартными для изготовления нестандартных шестерен, подшипников и высокотемпературных уплотнений.
Надежность и контроль размеров субтрактивного производства делают его незаменимой технологией в важнейших отраслях. В этих отраслях отказ компонентов просто невозможен. Эмпирические данные производственного аудита неизменно показывают, что автоматизированное субтрактивное производство снижает уровень человеческих ошибок практически до нуля.
Аэрокосмическая отрасль работает в соответствии с одними из самых строгих стандартов качества в мире, такими как стандарт AS9100. Каждая деталь должна быть изготовлена в соответствии с точными спецификациями, чтобы выдерживать экстремальное атмосферное давление. Инженеры аэрокосмической отрасли часто полагаются на автоматизированную обработку для производства деталей с высоким соотношением прочности к весу. Сюда входят лопатки турбин, опоры двигателя и нестандартные конструкции планера.
Автомобильный сектор использует этот метод как для быстрого исследовательского прототипирования, так и для конечного производства. Блоки двигателей, сложные корпуса трансмиссии и специальные компоненты подвески часто изготавливаются из цельных заготовок. Это обеспечивает максимальную структурную целостность при тяжелых динамических нагрузках.
В медицинском секторе биосовместимость и микроскопическая точность имеют первостепенное значение. Производители медицинского оборудования используют эти процессы для создания хирургических инструментов, титановых костных винтов и сложных корпусов для диагностического оборудования, такого как аппараты МРТ. Жесткие допуски, необходимые для медицинских имплантатов, могут быть последовательно достигнуты только с помощью тщательно откалиброванного многоосного оборудования.
Для электронной промышленности рассеяние тепла и электромагнитное экранирование являются критическими факторами проектирования. Корпуса из обработанного алюминия и сложные радиаторы с ультратонкими ребрами являются стандартными вариантами применения. Они гарантируют, что чувствительные внутренние схемы остаются защищенными и работают в безопасном температурном диапазоне.
По мере развития мирового производства основные принципы субтрактивной обработки дополняются технологиями нового поколения. Недавний анализ рынка указывает на массовый переход к средам прогнозируемой обработки. Производители переходят от базовой автоматизации к интеллектуальной обработке, интегрируя искусственный интеллект и Интернет вещей в рамках механических цехов.
Мы видим алгоритмы, активно отслеживающие вибрацию шпинделя, тепловое расширение и износ инструмента в режиме реального времени. Эта динамическая регулировка предотвращает микроотклонения во время длительных производственных циклов и значительно сокращает время непредвиденных простоев. Кроме того, гибридные производственные системы набирают обороты. Эти передовые платформы сочетают в себе методы субтрактивной резки и аддитивную 3D-печать в одной установке. Инженеры могут создавать сложные внутренние решетчатые конструкции аддитивно, а затем сразу же обрабатывать внешние сопрягаемые поверхности с соблюдением строгих допусков.
Для перевода продукта из цифрового файла в физический компонент требуется надежная служба обработки с ЧПУ, способная выполнять сложные инженерные инструкции. Для предприятий, стремящихся масштабировать производство, выбор подходящего производственного партнера является критически важным решением в цепочке поставок.
При оценке потенциальных партнеров-производителей менеджеры по закупкам должны основывать свои решения на эмпирических инженерных возможностях, а не только на ценах:
Компьютерная обработка, несомненно, изменила современное производство благодаря интеллектуальной, масштабируемой автоматизации. Заменив ручные догадки цифровой точностью, он обеспечивает непревзойденную точность для сложных промышленных деталей из различных металлов и пластмасс. Машины сами по себе мощные, но выбор правильного партнера-производителя гарантирует стабильный успех проекта. Опыт опытных машинистов и строгие протоколы контроля качества существенно влияют на конечный продукт.
Когда вы будете готовы перейти от цифрового дизайна к безупречному физическому компоненту, следующим логическим шагом станет изучение профессиональных решений. Мы рекомендуем вам посетить сайт yeeshine-tech.com, чтобы найти именно те услуги и продукцию по промышленной обработке, которые соответствуют требованиям вашего конкретного проекта.
Принципиальное различие между этими двумя процессами заключается в кинематике машины. В частности, это зависит от того, какая часть движется, а какая неподвижна. При фрезеровании сырье надежно закрепляется на неподвижной станине. Высокоскоростной вращающийся режущий инструмент опускается на материал, перемещаясь по осям X, Y и Z, чтобы вырезать желаемую форму. И наоборот, токарная обработка предполагает закрепление заготовки в патроне, который вращается на высоких скоростях. Стационарный режущий инструмент подается в прядильный материал для сбривания слоев. Фрезерование лучше всего подходит для плоских, асимметричных деталей, а точение идеально подходит для цилиндрических деталей.
Ни одна из технологий не является универсально лучшей; они служат совершенно разным инженерным целям. Субтрактивное производство удаляет материал из твердого блока. Обычно это обеспечивает превосходные механические свойства, поскольку внутренняя структура зерен заготовки однородна и изотропна. Это также обеспечивает значительно более жесткие допуски на размеры. 3D-печать строит детали слой за слоем. Это может привести к ослаблению структурных точек вдоль линий слоев. Тем не менее, 3D-печать превосходно подходит для создания сложной внутренней геометрии, например, закрытых решетчатых структур, до которых физически невозможно добраться стандартным режущим инструментом.
Стандартные коммерческие допуски обычно колеблются в пределах ±0,125 мм. Однако прецизионные промышленные обрабатывающие центры обычно могут обеспечить гораздо более жесткие допуски. В зависимости от материала, жесткости установки и конкретной используемой машины допуски от ±0,010 до ±0,005 мм могут достигаться для критически важных компонентов аэрокосмической или медицинской промышленности. Достижение этих сверхжестких допусков обычно требует более низких скоростей подачи и нескольких чистовых проходов, что может увеличить время производства.
Снижение затрат начинается на этапе проектирования. Чтобы минимизировать затраты, проектируйте детали со стандартными внутренними радиусами, чтобы механикам не приходилось использовать нестандартные или хрупкие микроинструменты. Избегайте глубоких карманов, которые требуют чрезмерного удаления материала. По возможности проектируйте деталь так, чтобы ее можно было обработать за один установ, что позволит сократить ручной труд, необходимый для разжима и перемещения заготовки. Наконец, выбор легко обрабатываемого материала, такого как алюминий 6061, вместо труднообрабатываемых металлов, таких как титан, значительно снизит износ инструмента и время резки.
Не существует единственного лучшего материала. Оптимальный выбор всегда диктуется механическими и экологическими требованиями конечного применения. Для компонентов общего назначения алюминий 6061 широко считается отраслевым стандартом благодаря превосходному сочетанию высокой обрабатываемости, низкой стоимости материала и естественной коррозионной стойкости. Если применение требует исключительной прочности и коррозионной стойкости, предпочтение отдается нержавеющей стали. Для применений, где обязательным является максимальное соотношение прочности к весу или биосовместимость, оптимальным выбором является титан.


