Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-21 Происхождение:Работает


В аэрокосмическом производстве вероятность ошибки равна нулю; Выход из строя компонентов влечет за собой катастрофические последствия для безопасности и финансов, требуя производственных процессов, гарантирующих абсолютную точность как для самолетов, так и для космических кораблей. Командам по закупкам и инженерам приходится закупать сложные детали с высокими допусками из труднообрабатываемых сплавов, таких как титан и инконель, одновременно обеспечивая баланс между масштабируемостью производства, строгим соблюдением нормативных требований и надежностью цепочки поставок. Оценка того, как обработка на станках с ЧПУ для аэрокосмической отрасли решает именно эти ограничения — посредством расширенных многоосных возможностей, автоматизации процессов, строгого контроля качества и сертифицированных рабочих процессов — имеет решающее значение для выбора правильного производственного подхода и партнера для критически важных для полета компонентов.
Строгие требования к допускам. Обработка на станках с ЧПУ в аэрокосмической отрасли обычно обеспечивает допуски до ±0,0001 дюйма, что важно для безопасности и надежности двигательных установок, авиационных систем и сборок космических кораблей.
Сложность материала. Этот процесс уникально подходит для обработки материалов с высоким соотношением прочности и веса, включая титан, инконель и алюминий серии 7000, хотя для этого требуются специальные инструменты и опыт.
Базовые нормативные требования: партнерство с предприятиями, имеющими сертификаты AS9100, ITAR и новые сертификаты CMMC, является непреложным условием для обеспечения отслеживаемости, безопасности данных и соответствия требованиям в деталях, обрабатываемых в аэрокосмической отрасли.
Стратегический поиск: оценка партнера по обработке станков с ЧПУ требует не только возможностей станков, но и оценки их систем управления качеством (QMS), процессов первичной проверки изделий (FAI) и стратегий снижения рисков в цепочке поставок.

Аэрокосмическое производство работает в условиях экстремальных базовых требований. Компоненты должны выдерживать значительные колебания температуры, среду с высокой вибрацией и интенсивные механические нагрузки. Экологическая устойчивость является жестким требованием. Снижение веса служит еще одним основным критерием успеха. Каждая унция, удаленная из планера, повышает топливную экономичность и грузоподъемность. Абсолютная геометрическая повторяемость является обязательной для всех производственных циклов. Запасная деталь, изготовленная сегодня, должна идеально соответствовать оригинальной детали, произведенной пять лет назад. Эти строгие критерии исключают из рассмотрения ручные методы производства, вынуждая инженеров полагаться на строго контролируемые автоматизированные процессы вычитания.
Компьютерное числовое управление исключает ручные изменения в цехе. Операторы не поворачивают маховики; программное обеспечение управляет серводвигателями и шарико-винтовыми парами с микроскопической точностью. Эта автоматизация обеспечивает последовательное и масштабируемое производство изделий сложной геометрии. В современных обрабатывающих центрах используются автоматизированные пулы паллет и устройства смены инструментов, которые заменяют режущие инструменты за считанные секунды без вмешательства человека. Роботизированные системы загрузки подают необработанные заготовки в станок и удаляют готовые детали. Эти системы позволяют производить производство без освещения, когда машины работают без присмотра всю ночь. Этот уровень автоматизации напрямую удовлетворяет критериям успеха в аэрокосмической отрасли, обеспечивая максимальную производительность при сохранении точности размеров и минимизации количества брака.
Цифровая нить соединяет инженерное проектирование напрямую с физическим производством. Инженеры создают 3D-модели с помощью программного обеспечения для аэрокосмического проектирования. Программное обеспечение автоматизированного производства (CAM) затем преобразует эти модели в траектории станка. Этот процесс генерирует G-код, который определяет скорость шпинделя, скорость подачи и движение оси. Передовое программное обеспечение для моделирования, такое как Vericut, проверяет траектории инструмента перед началом резки. Это предотвращает катастрофические сбои оборудования и обеспечивает идеальное воплощение проектных замыслов в физических компонентах. Полная интеграция CAD/CAM не оставляет места для неправильной интерпретации в цехе, позволяя программистам оптимизировать взаимодействие с инструментом и продлить срок службы пластины.
Развитие аэрокосмической отрасли требует быстрых итераций. Инженеры должны протестировать несколько конструкций, прежде чем завершить работу над компонентом, готовым к полету. Механическая обработка устраняет разрыв между быстрым созданием прототипов НИОКР и полномасштабным производством. В отличие от литья под давлением или литья по выплавляемым моделям, субтрактивное производство не требует дорогостоящих индивидуальных форм. Изменение конструкции просто требует обновления траектории инструмента и, возможно, нового набора мягких губок. Как только прототип проходит проверку, та же самая машинная программа масштабируется для производства. Такая гибкость ускоряет вывод новых аэрокосмических платформ на рынок и позволяет производителям фиксировать параметры процесса на ранних этапах цикла разработки.
Реактивные двигатели работают в экстремальных условиях. Изготовление лопаток турбин, дисков компрессоров, дисков вентиляторов и топливных форсунок требует абсолютной точности. Эти детали расположены в горячей части двигателя и требуют устойчивости к высоким температурам и сложных аэродинамических профилей. передовые Здесь превосходны Многоосные мельницы вырезают в лопатках турбины сложные охлаждающие каналы, предотвращающие плавление лопаток во время полета. Прецизионные токарные центры обрабатывают диски компрессора для поддержания идеального баланса вращения. Елочные профили лопаток турбины требуют специальных операций глубинного шлифования и протягивания, чтобы обеспечить их надежную фиксацию в роторе турбины при огромных центробежных нагрузках. аэрокосмические технологии обработки с ЧПУ .
Планер представляет собой структурный скелет самолета. Рёбра крыла, переборки и шпангоуты фюзеляжа несут огромные полетные нагрузки. Производители все чаще полагаются на монолитную обработку этих деталей. Это включает в себя фрезерование компонента из одной твердой заготовки материала, при этом часто удаляется до 90% исходного блока. Монолитные детали заменяют сложные клепаные узлы. Отсутствие крепежных элементов снижает вес и устраняет потенциальные точки усталостного разрушения. Высокоскоростные портальные станки используют вакуумные зажимные приспособления для обработки этих больших тонкостенных алюминиевых конструкций, не вызывая вибраций или искажений размеров.
Освоение космоса ставит уникальные производственные задачи. Корпуса спутников, компоненты двигателей и механизмы орбитального развертывания сталкиваются с суровыми условиями. Они выдерживают экстремальные температурные колебания и работают в жестком вакууме. Эти прецизионные аэрокосмические компоненты не должны выделять газ или деформироваться на орбите. Процессы механической обработки должны учитывать расширение и сжатие материала, часто с использованием специальных сплавов, таких как инвар или ковар. Сопла подруливающего устройства требуют идеальной внутренней геометрии для эффективного направления выхлопных газов. Механически обработанные корпуса спутников защищают чувствительные оптические датчики и системы связи от радиации и воздействия микрометеороидов, что требует исключительной обработки поверхности для сопрягаемых уплотнений.
Современные самолеты полагаются на сложную электронику. Системы авионики управляют навигацией, связью и управлением полетом. Точная механическая обработка обеспечивает защитные кожухи для этой чувствительной электроники. Радиаторы имеют тонкие глубокие ребра для рассеивания тепловой нагрузки от печатных плат. Корпуса радаров требуют точной толщины стенок, чтобы обеспечить передачу сигнала без помех. Небольшие подключенные компоненты, такие как электрические разъемы, экранирующие корпуса от электромагнитных помех и корпуса микроволновых печей, требуют мелкой микрообработки. Допуски на этих деталях часто достигают уровня однозначных микронов, что требует высокоскоростных шпинделей и миниатюрных концевых фрез.
Шасси поглощает мощный удар приземляющегося самолета. Эти системы в значительной степени полагаются на токарную обработку круглых и цилиндрических деталей, подвергающихся высоким нагрузкам. Приводы, стойки шасси и гидравлические коллекторы выдерживают экстремальное давление жидкости. Обычно используются такие материалы, как высокопрочная сталь 300M. Превосходное качество поверхности имеет решающее значение для этих компонентов. Микроскопическая царапина на гидравлическом цилиндре может поставить под угрозу целостность уплотнения, что приведет к утечке жидкости и отказу системы. Машинисты используют специальные операции глубокого сверления, хонингования и полировки роликами после токарной обработки, чтобы добиться зеркальной поверхности сальников уплотнений и штоков поршней.
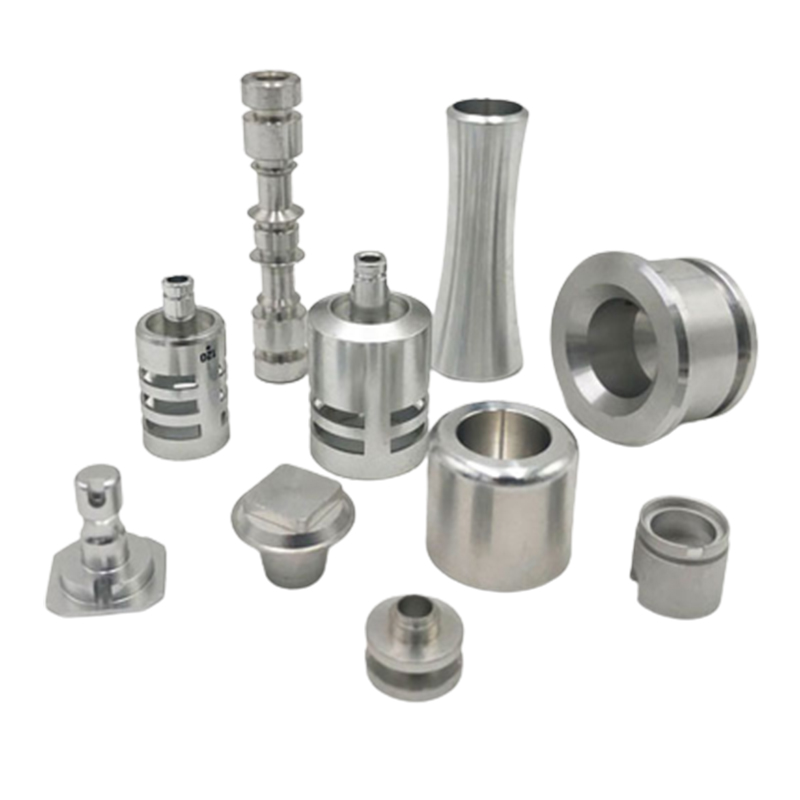
Титан доминирует в аэрокосмической отрасли, работающей при высоких нагрузках. Он обеспечивает исключительное соотношение прочности и веса и превосходную коррозионную стойкость. Инженеры используют Ti-6Al-4V для компонентов шасси, опор двигателя и критически важных крепежных элементов конструкции. Однако обработка титана представляет собой серьезные проблемы. Он имеет низкую теплопроводность, что означает передачу тепла в режущий инструмент, а не в стружку. Это вызывает быстрый износ инструмента и пластическую деформацию режущей кромки. Механисты борются с этим, используя подачу СОЖ под высоким давлением (часто превышающую 1000 фунтов на квадратный дюйм), жесткие настройки станка и оптимизированные скорости подачи, которые поддерживают постоянную нагрузку стружки и предотвращают наклеп.
Алюминий остается рабочей лошадкой аэрокосмической промышленности. Сплавы, такие как 7075 и 6061, обеспечивают превосходную прочность при небольшом весе. Производители широко используют алюминий для изготовления легких конструктивных элементов, обшивки крыльев и шпангоутов фюзеляжа. Он может похвастаться превосходной обрабатываемостью. В методах высокоскоростной обработки (HSM) используются шпиндели со скоростью 30 000 об/мин и термодержатели для быстрого удаления большого количества алюминия. Правильные стратегии резки, такие как динамическое фрезерование, предотвращают коробление материала при агрессивном удалении материала. Между черновыми и чистовыми проходами часто требуются операции по снятию напряжений для поддержания стабильности размеров.
Для горячих секций реактивных двигателей требуются материалы, выдерживающие адские температуры. Инконель и другие суперсплавы на основе никеля сохраняют прочность вблизи температуры плавления. Они противостоят окислению и деформации ползучести. Обработка этих материалов чрезвычайно сложна. Они быстро затвердевают во время резки. Если инструмент трется, а не режет, поверхность материала затвердевает, немедленно разрушая вставку. Обработка Inconel требует усовершенствованных траекторий обработки, высокожестких станков и специализированных керамических или твердосплавных инструментов, армированных нитевидными пластинами, работающих с определенной скоростью поверхности для эффективного сдвига материала.
Не все детали аэрокосмической техники металлические. Современные инженерные пластмассы играют важную роль в снижении веса. Такие материалы, как PEEK, Torlon и PTFE, обладают высокой прочностью, химической стойкостью и отличной электроизоляцией. Производители используют их для внутренней отделки кабин, зажимов для прокладки проводов и ненесущих кронштейнов. Для обработки пластмасс требуются острые полированные канавки, чтобы предотвратить плавление или размазывание материала. Нагрев должен строго контролироваться. Правильное удержание заготовки имеет жизненно важное значение, чтобы избежать деформации этих гибких материалов в процессе резки, для чего часто требуются специальные мягкие губки или вакуумные патроны.
Параметры аэрокосмической обработки по материалам
Марка материала | Основное применение в аэрокосмической отрасли | Уровень обрабатываемости | Типичная инструментальная стратегия |
|---|---|---|---|
Титан (Ти-6Ал-4В) | Шасси, опоры двигателя, крепеж | Трудный | Твердосплавные пластины, подача СОЖ под высоким давлением, низкий SFM |
Алюминий (7075-T6) | Нервюры крыла, шпангоуты фюзеляжа, переборки | Отличный | Быстрорежущая сталь/твердый сплав, высокая частота вращения, динамическое фрезерование |
Инконель 718 | Лопатки турбин, выхлопные системы | Чрезвычайно сложно | Керамические пластины, жесткая установка, постоянная нагрузка стружки |
Заглядывать | Интерьер кабины, электроизоляторы | Хороший | Полированные канавки, острые режущие кромки, низкое тепловыделение. |
Нержавеющая сталь (17-4 PH) | Приводы, гидравлические коллекторы | Умеренный | Твёрдый сплав с покрытием, подвод СОЖ, жёсткая фиксация заготовки |
Управление качеством является основой аэрокосмического производства. ISO 9001 обеспечивает базовый уровень, но AS9100 Rev D является обязательным стандартом для аэрокосмической промышленности. Эта сертификация требует строгого управления рисками, контроля конфигурации и ответственности поставщиков. Это требует абсолютной прослеживаемости от партий сырья до окончательно установленного компонента. Предприятия, имеющие сертификат AS9100, демонстрируют, что у них есть системы для предотвращения дефектов, управления комиссиями по корректирующим действиям и обеспечения постоянного улучшения во всех операциях цеха.
Военные аэрокосмические проекты связаны с конфиденциальными данными национальной безопасности. Предприятия, работающие с , связанными с обороной, деталями аэрокосмической промышленности должны иметь регистрацию ITAR (Международные правила торговли оружием). Это юридическое требование контролирует доступ к техническим данным и оборудованию, ограничивая его уполномоченным персоналом. Кроме того, все большее значение приобретает сертификация модели зрелости кибербезопасности (CMMC). CMMC гарантирует, что производители защищают конфиденциальные файлы САПР и интеллектуальную собственность от киберугроз. Безопасные серверы, зашифрованная передача файлов и строгий контроль физического доступа являются обязательными для соблюдения требований.
Традиционные трехосные станки движутся линейно по осям X, Y и Z. 5-осевые станки добавляют две оси вращения, обычно через цапфовый стол или поворотную головку. Эта возможность жизненно важна для аэрокосмических приложений. 5-осевая обработка позволяет режущему инструменту приближаться к заготовке практически под любым углом. Это сокращает время наладки, позволяя обрабатывать деталь с пяти сторон за одну операцию. Это сводит к минимуму человеческие ошибки, связанные с перемещением деталей вручную. Он также позволяет осуществлять непрерывную одновременную обработку поверхностей сложной формы, таких как рабочие колеса, блиски и лопатки турбин.
Контроль качества в аэрокосмической отрасли основан на передовой метрологии. Координатно-измерительные машины (КИМ) проверяют сложные геометрические размеры и допуски (GD&T). Эти машины используют сенсорные датчики или сканирующие лазеры для измерения деталей с точностью до микрона. Строгие требования к шероховатости поверхности (Ra) диктуют аэродинамическую эффективность и гидравлическое уплотнение. Инспекторы используют профилометры для проверки качества поверхности. Отчет о проверке первого изделия AS9102 (FAI) является стандартной практикой и предоставляет исчерпывающую документацию, подтверждающую, что первая производственная деталь соответствует всем техническим спецификациям. Неразрушающий контроль (NDT), такой как дефектоскопия и ультразвуковой контроль, проверяет внутреннюю целостность без разрушения детали.
Аддитивное производство (3D-печать) набирает обороты в аэрокосмической отрасли. Он превосходно подходит для создания сложной внутренней геометрии, например, конформных каналов охлаждения, до которых не могут добраться субтрактивные инструменты. Однако механическая обработка остается превосходной по объему производства, свойствам материала и качеству поверхности. Обработанные детали имеют однородную структуру зерен и превосходную усталостную прочность по сравнению со слоистой структурой напечатанных деталей. Часто производители используют гибридный подход. Они печатают или отливают на 3D-принтере детали, имеющие почти идеальную форму, а затем используют прецизионное фрезерование и токарную обработку, чтобы добиться окончательных жестких допусков на сопрягаемых поверхностях и шейках подшипников.
На окончательную стоимость детали при механической обработке в аэрокосмической отрасли влияет несколько факторов. Скорость съема материала (MRR) и время цикла являются основными факторами; более длительное время обработки увеличивает затраты. Экзотические материалы, такие как инконель, значительно сокращают время цикла и увеличивают затраты на расходный инструмент. Высокие проценты брака дорогостоящих титановых заготовок уничтожают прибыль. Инженеры должны оценить компромисс между технологичностью проектирования (DFM) и достижением оптимальных аэродинамических характеристик. Увеличение радиусов внутренних углов для установки концевых фрез большего размера или стандартизация размеров резьбовых отверстий может значительно сократить время обработки без ущерба для структурной целостности.
Цепочка поставок в аэрокосмической отрасли, как известно, нестабильна. Защита поковок из титана и инконеля аэрокосмического класса часто требует значительного времени на выполнение заказа. Ожидание запуска сырьевого завода от 40 до 50 недель является обычным явлением. Эта волатильность угрожает производственным графикам. Команды по закупкам должны реализовать стратегии смягчения последствий. Комплексные заказы заранее гарантируют машинное время и распределение материалов. Стратегические запасы материалов и резерв консигнационных запасов на случай внезапных сбоев в цепочке поставок. Точное прогнозирование позволяет партнерам по обработке заказывать сырье задолго до начала фактического производства.
Контрафактные материалы представляют серьезную угрозу для авиационной безопасности. Недокументированные отклонения от процесса могут привести к катастрофическому выходу детали из строя во время полета. Строгая прослеживаемость снижает эти риски. Каждый компонент должен иметь исходный номер плавки исходного материала. Отчеты об испытаниях материалов (MTR) подтверждают точный химический состав и механические свойства металла. Сертификаты соответствия (CoC) гарантируют, что деталь была изготовлена в соответствии с утвержденным чертежом и уровнем редакции. Постоянная маркировка деталей, такая как точечная или лазерная гравировка, гарантирует сохранение отслеживаемости на протяжении всего жизненного цикла компонента.
Субтрактивное производство остается основополагающей технологией для аэрокосмического сектора. Он обладает уникальной способностью удовлетворить бескомпромиссные требования отрасли к точности, прочности материала и повторяемости. Будь то производство планеров коммерческой авиации или двигателей для исследования дальнего космоса, механическая обработка обеспечивает необходимую надежность. При выборе партнера по механической обработке с ЧПУ для аэрокосмической отрасли не ограничивайтесь перечнем базового оборудования. Отдавайте приоритет поддающимся проверке сертификации AS9100 и ITAR. Требуйте проверенного опыта работы с экзотическими сплавами, расширенных 5-осевых возможностей и надежной собственной метрологии.
Чтобы продвинуться вперед в реализации вашего проекта по производству аэрокосмической продукции, предпримите следующие практические шаги:
Проведите комплексный аудит объектов поставщиков, включенных в короткий список, чтобы проверить их системы управления качеством, журналы обслуживания оборудования и протоколы кибербезопасности.
Запросите образец документации AS9102 по первой проверке изделия (FAI), чтобы оценить метрологическое оборудование и точность отчетов.
Отправьте первоначальные модели САПР в соответствии с соглашением о неразглашении на рассмотрение проекта для технологичности (DFM), чтобы определить экономичные корректировки геометрии перед фиксацией проекта.
Устанавливайте общие заказы на сырье на ранних стадиях цикла разработки, чтобы сократить время выполнения заказов на экзотические сплавы.
Ответ: Для компонентов аэрокосмической отрасли обычно требуются допуски в диапазоне от ±0,001 дюйма до ±0,0001 дюйма. Точные требования во многом зависят от приложения. Компоненты двигателя, шейки подшипников и гидравлические уплотнения требуют самых жестких допусков, в то время как внутренние кронштейны кабины могут допускать несколько более жесткие требования.
Ответ: 5-осевая обработка позволяет режущему инструменту приближаться к заготовке под любым углом. Это позволяет создавать сложные органические формы, такие как лопатки турбины, за одну установку. Сокращение количества настроек повышает точность размеров, устраняет ошибки ручного перемещения и значительно сокращает общее время производства.
Ответ: Алюминиевые сплавы, в частности 7075 и 6061, наиболее распространены для каркасов конструкций из-за их легкости и превосходной обрабатываемости. Титан и инконель являются стандартным выбором для сред с высокими нагрузками и высокими температурами, таких как шасси и реактивные двигатели.
О: AS9100 — это стандартизированная система управления качеством, специально разработанная для аэрокосмической отрасли. Это гарантирует, что на обрабатывающем предприятии осуществляется строгая прослеживаемость, управление рисками и процессы контроля качества. Эта сертификация необходима авиационным регулирующим органам, чтобы гарантировать безопасность деталей, надежность и подотчетность поставщиков.
Ответ: Инконель быстро затвердевает, что приводит к разрушению стандартных режущих инструментов. Механики борются с этим, используя очень жесткие конструкции станков, специализированные керамические или твердосплавные пластины, армированные нитевидными пластинами, а также оптимизированные траектории движения инструмента, которые поддерживают постоянную нагрузку стружки, предотвращая истирание и затвердевание материала.
О: AS9102 FAI представляет собой комплексный процесс проверки. Он документально подтверждает, что самая первая производственная деталь соответствует всем техническим характеристикам, размерам, качеству поверхности и требованиям к материалам, указанным на чертеже, прежде чем будет разрешено начало полномасштабного производства.


