Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-23 Происхождение:Работает


Вы когда-нибудь смотрели на сложный металлический корпус и задавались вопросом, как он начинался с простого плоского листа? Преобразование безжизненного металла в детали идеальной формы требует больше, чем просто грубая сила. Это требует абсолютной точности. Планируете ли вы масштабное коммерческое производство или тестируете новый прототип, знание точных требований к оборудованию является основополагающим шагом. В этом руководстве мы распакуем конкретные инструменты, необходимые сегодня. Мы ликвидируем практический разрыв между простым ремесленным верстаком и полностью автоматизированным заводским цехом.
Прежде чем погрузиться в машиностроение, мы должны посмотреть, в каком направлении движется обрабатывающая промышленность. Недавний всплеск производства электромобилей и инфраструктуры возобновляемых источников энергии активно меняет наши заводские цеха. Мы наблюдаем массовый толчок к инициативам по облегчению веса. Перед инженерами теперь стоит задача формовать высокопрочные низколегированные стали наряду с ультратонкими алюминиевыми калибрами. Этот сдвиг означает, что современные предприятия больше не могут полагаться на старую механическую грубую силу. Им требуется интеллектуальная программируемая сервотехнология, способная адаптироваться к микроскопическим изменениям материала в режиме реального времени.
По своей сути это технология изготовления методом холодной штамповки. Вы преобразуете плоский листовой металл в виде заготовки или непрерывного рулона в определенные трехмерные формы, не плавя его. Мы используем огромное механическое давление, чтобы вытолкнуть сплав за пределы предела текучести. Это вызывает пластическую деформацию. Металл навсегда принимает желаемую геометрию, сохраняя при этом свою структурную целостность.
Фундаментальная механика требует двух основных компонентов: пуансона и штампа. Вы надежно расположите листовой металл между этими двумя элементами. Сильная направленная вниз сила толкает пуансон в соответствующую полость матрицы. В зависимости от конкретной инженерной конструкции этот одиночный удар может разрезать, сгибать, чеканить или растягивать материал. Чтобы предотвратить разрывы или образование чрезмерных заусенцев, мы должны тщательно рассчитать микроскопический зазор между пуансоном и матрицей, исходя из точной толщины и прочности материала на разрыв.
Хотя физика пластической деформации остается идентичной, практическое исполнение сильно различается. На небольшом ремесленном верстаке приложения DIY полагаются на кинетическую энергию, генерируемую человеческой силой. Простой молоток, ударяющий ручным пробойником, прекрасно подходит для нанесения поверхностных отпечатков на мягкие металлы. Напротив, промышленное производство использует механизированную силу. Электрические, механические или гидравлические системы создают давление в тысячи тонн. В современных промышленных процессах приоритет отдается высокой скорости цикла, строгому соблюдению допусков и автоматизированной подаче материалов.
Для микромасштабного прототипирования или ремесленной ювелирной работы необходимое оборудование легко доступно. Здесь акцент полностью смещается от тяжелой автоматизации в пользу ручного управления и базовой кинетической силы.
| Категория инструмента. | Определенное | назначение и технические детали. |
|---|---|---|
| Сырье | Металлические заготовки | Предварительно вырезанные формы из мягких металлов, таких как медь, алюминий, мягкая латунь или олово. Попытка ударить по более твердым металлам приведет к необратимому повреждению ваших ручных инструментов. |
| Генератор Силы | Латунный или ударный молоток | Специальный латунный молоток поглощает удары и предотвращает подпрыгивание инструмента. Это обеспечивает чистое одинарное впечатление без эффекта двойного удара. |
| Ударная поверхность | Стальной блок скамейки | Твердый блок из закаленной стали образует устойчивую поверхность, поглощающую удары вниз. Он передает кинетическую энергию непосредственно в металлическую заготовку. |
| Формирующий инструмент | Письменные/дизайнерские марки | Ручные пуансоны из закаленной стали со специальными буквенно-цифровыми символами или декоративными рисунками, выточенными на кончике. |
Даже при чисто ручном масштабировании вспомогательные аксессуары играют жизненно важную роль. Лента для тиснения надежно прикрепляет заготовку к подставке, обеспечивая при этом прямую визуальную основу для надписей. Кроме того, защитные очки абсолютно обязательны. Соприкосновение инструментов из закаленной стали может иногда вызывать микроскопические расколы металла. Наконец, эмалевые маркеры или специальные растворы для окисления помогают затемнить свежеотпечатанные оттиски, обеспечивая резкий визуальный контраст с необработанной металлической поверхностью.
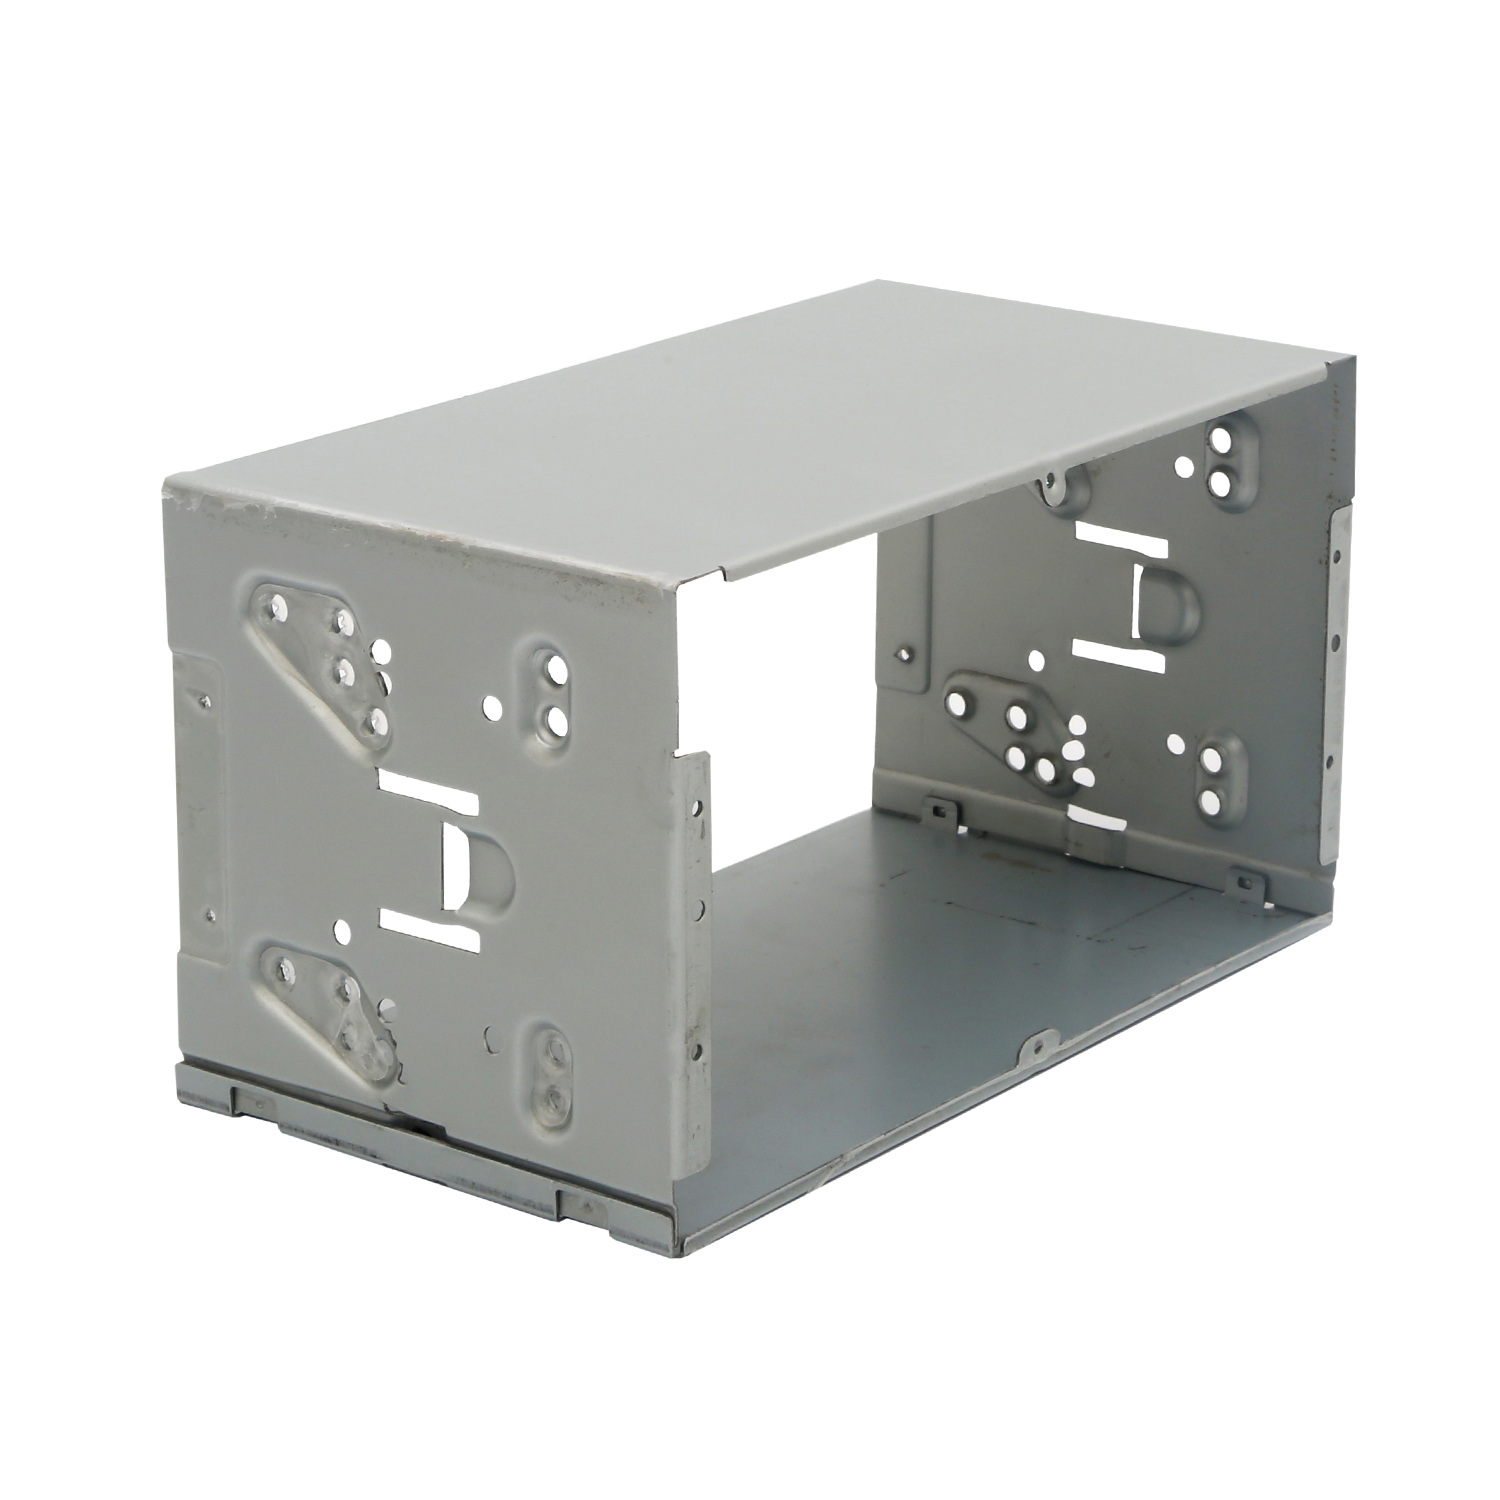
Промышленное производство на самом деле не начинается в шумных заводских цехах. Все начинается со спокойной точности инженерного отдела. Точные файлы 2D и 3D CAD определяют точную геометрию, радиусы изгиба и пороговые значения допусков конечной детали. Передовые инженерные команды используют программное обеспечение для моделирования методом конечных элементов, чтобы точно предсказать, как металл будет течь и растягиваться. Это позволяет выявить потенциальные слабые места или риски разрывов задолго до начала физического производства.
В отличие от проектов «Сделай сам», которые проводятся на выходных, в которых используются крошечные предварительно нарезанные заготовки, промышленные предприятия обрабатывают материал в больших количествах, чтобы максимизировать эксплуатационную эффективность. Сырье обычно поставляется в гигантских непрерывных рулонах весом в несколько тонн. Автоматические размотчики и механические правильные машины подают эти тяжелые рулоны непосредственно в прессовое оборудование. Для узкоспециализированных деталей аэрокосмической промышленности или небольших объемов производства вместо этого можно использовать большие предварительно нарезанные плоские листы.
Сердцем любого коммерческого производственного предприятия является пресс для листового металла . Это массивное оборудование обеспечивает огромный тоннаж, необходимый для быстрой резки и формирования промышленных сплавов. Промышленные прессы обычно имеют усилие от 20 до 800 тонн в зависимости от их внутренних механизмов.
В механических прессах используется мощный двигатель, соединенный с вращающимся маховиком, передающий энергию коленчатому валу. Они обеспечивают невероятно высокую скорость производства, часто превышающую 1000 ходов в минуту, что делает их идеальными для вырубки больших объемов. Гидравлические прессы используют жидкость под давлением для приведения в движение массивного внутреннего цилиндра. Они обеспечивают постоянную, непоколебимую силу на протяжении всего хода вниз, что значительно превосходит возможности операций глубокой вытяжки. Сервопрессы с приводом от мощных двигателей с прямым приводом представляют собой передовое достижение. Они позволяют операторам программировать высокоточные скорости хода и положения паузы для обработки сложных современных сплавов.
Если пресс действует как мышца операции, то штампы, несомненно, являются мозгом. Матрица представляет собой индивидуально изготовленную прецизионную форму, изготовленную из закаленной инструментальной стали. Это особый взаимозаменяемый компонент, который вступает в непосредственный контакт с листовым металлом. С практической инженерной точки зрения они действуют как мощные формочки для печенья, спроектированные с микродопусками, часто обеспечивающие точность размеров с точностью до ± 0,01 мм.
Геометрическая сложность требуемой детали определяет конкретную конфигурацию матрицы. Одноступенчатые штампы выполняют одну изолированную операцию за ход пресса, например, пробивку круглого отверстия или изгиб кромки под углом 90 градусов. Они очень экономичны для простых деталей. Прогрессивные штампы предназначены для крупносерийного и сложного производства. Прогрессивная форма содержит несколько отдельных станций в одном удлиненном инструментальном блоке. Когда непрерывная металлическая полоса проходит через пресс, каждая станция одновременно выполняет разные операции. К моменту, когда металл доходит до конца, от полосы лома отделяется целая многогранная деталь.
Приобретение высококачественных штамповочных инструментов представляет собой наиболее важную первоначальную инвестицию в жизненный цикл вашего продукта. Некачественная оснастка неизбежно приводит к быстрому фрикционному износу, неточностям размеров и неприемлемо высокому проценту дефектов. Инструменты премиум-класса тщательно изготавливаются из высокоуглеродистых инструментальных сталей, таких как D2 или карбид вольфрама. Мы часто обрабатываем эти формы специальными химическими покрытиями, такими как нитрид титана, чтобы значительно уменьшить трение. Правильные инвестиции гарантируют, что инструмент сможет легко выдержать миллионы циклов суровых испытаний.
Выбор материала влияет на все: от тоннажа, необходимого оборудованию, до ежедневной скорости износа ваших дорогих форм.
Предприятия обрабатывают широкий спектр металлов, выбранных с учетом конкретных механических свойств. Алюминий исключительно легкий, очень податливый и устойчивый к коррозии. Это идеальный выбор для компонентов аэрокосмической отрасли и современных автомобильных деталей. Поскольку это мягкий металл, он вызывает значительно меньший износ оборудования. Медь и латунь известны своей превосходной электро- и теплопроводностью. Эти высокопластичные материалы широко используются в электрических контактах, и их относительно легко формовать без растрескивания. Углеродистая сталь предлагает превосходный баланс структурной прочности и экономической эффективности для корпусов тяжелой техники.
В то время как алюминий очень щаден, штамповка нержавеющей стали представляет собой многогранную инженерную задачу. Медицинские и пищевые варианты, такие как 304 и 316, пользуются большим спросом благодаря исключительной прочности на разрыв и превосходной коррозионной стойкости. Однако именно эти премиальные свойства делают их чрезвычайно трудными для эффективной обработки.
В частности, нержавеющая сталь отличается высокой степенью наклепа. Поскольку металл деформируется в процессе прессования, его молекулярная структура меняется. Он быстро становится более твердым и хрупким. Это явление требует от оборудования приложения значительно большей силы, чем для стандартной углеродистой стали той же толщины. Кроме того, его высокая естественная эластичность вызывает сильное пружинение. После изгиба металл пытается вернуться к своей первоначальной плоской форме. Инженеры противодействуют этой неприятной черте, разрабатывая формы, которые намеренно чрезмерно изгибают материал с точными границами. Для обработки этого твердого материала требуется тяжелое оборудование, смазочные материалы, работающие под сверхвысоким давлением для предотвращения истирания, и высокопрочный твердосплавный инструмент.
Как выбрать правильную установку для вашего коммерческого проекта? Переход продукта от грубого прототипа к крупносерийному производству требует конкретной системы оценки.
1. Объем по сравнению со стоимостью инструмента. Если ваш годовой объем составляет менее 10 000 единиц, одноэтапные операции или альтернативные методы, такие как лазерная резка, могут быть более жизнеспособными. Затраты на оснастку остаются низкими. Однако при объемах, превышающих 100 000 единиц, инвестиции в прогрессивную матрицу с несколькими станциями становятся математически необходимыми. Высокие первоначальные затраты на пресс-форму компенсируются исключительно низкими затратами на производство каждой детали.
2. Требования к допускам. Высокоточные компоненты, требующие точности ±0,02 мм, требуют прессов с сервоприводом и твердосплавных инструментов премиум-класса. Стандартные кронштейны или внутренние компоненты шасси часто можно надежно обрабатывать на традиционных механических прессах с использованием стандартных стальных форм D2.
3. Стратегия распределения капитала. Создание собственного предприятия коммерческого масштаба требует огромных капитальных затрат. Пресс коммерческого уровня легко стоит сотни тысяч долларов. Вы также должны учитывать глубоко выкопанные железобетонные фундаменты, специализированные высоковольтные электросети и квалифицированные бригады по обслуживанию инструментов и штампов. Партнерство со специализированным производственным предприятием снимает это бремя. Оно преобразует огромные капитальные затраты в управляемые и предсказуемые эксплуатационные расходы, одновременно предоставляя вам доступ к самому современному оборудованию.
Распространенным заблуждением является то, что деталь полностью готова в тот момент, когда ее вынимают из станка. В действительности, необработанные штампованные детали почти всегда требуют вторичных операций, чтобы успешно соответствовать строгим потребительским стандартам безопасности и эстетики.
Когда тяжелый удар резко прорезает лист металла, он часто оставляет после себя микроскопические острые края, известные как заусенцы. Детали, выходящие непосредственно из пресса, должны подвергаться тщательному удалению заусенцев. При вибрационной чистовой обработке партии деталей помещаются в большую ванну, наполненную абразивным керамическим материалом. Постоянное трение мягко шлифует острые края, не изменяя размеры сердечника. Термическое удаление заусенцев воспламеняет газовую смесь под давлением внутри герметичной камеры, создавая миллисекундную вспышку тепла, которая мгновенно испаряет тонкие заусенцы.
Большинству деталей требуется окончательная защитная обработка поверхности, чтобы защитить их от воздействия окружающей среды. При гальванике наносится микроскопический слой цинка или никеля с использованием контролируемого электрического тока в химической ванне. Это отраслевой стандарт для автомобильных креплений. Порошковое покрытие электростатически наносит сухой цветной порошок, который затем запекается в печи для отверждения, образуя невероятно прочную пленку. Анодирование специально используется для алюминиевых компонентов, электрохимически утолщая слой естественного оксида, чтобы сделать его исключительно устойчивым к царапинам.
Хотя требования к обработке металлов резко различаются в зависимости от масштаба, фундаментальная физика остается неизменной. Любители-ремесленники могут добиться отличных результатов с помощью простых латунных молотков и стальных подставок. Однако коммерческое производство требует огромной мощности современных сервопрессов и прецизионных инструментов. Просто иметь тяжелую технику на полу недостаточно. Глубокий инженерный опыт и глубокое понимание материаловедения — вот что действительно гарантирует успех производства. Если вы хотите эффективно масштабировать свое производство без сокрушительного бремени огромных капитальных затрат, партнерство с опытным производителем — это наиболее стратегический путь вперед. Изучите индивидуальные решения для производства и точное проектирование в Yeeshine , чтобы с уверенностью воплотить в жизнь ваши точные проекты.
В общем, нет. Нержавеющая сталь — исключительно твердый материал с чрезвычайно высоким пределом текучести. Попытка сформировать его вручную или с помощью простых инструментов для любителей почти наверняка приведет к необратимому повреждению оборудования и деформации металла. Обычно для правильного формирования без разрушения материала требуется огромное, тщательно контролируемое давление промышленного пресса и специальных форм из закаленной стали.
Самый простой способ понять функциональную разницу — это представить пресс как мышцу, а матрицу как форму. Пресс — это большая механическая или гидравлическая машина, которая генерирует и передает огромную нисходящую силу. Матрица — это изготовленный по индивидуальному заказу сменный инструмент, надежно размещенный внутри пресса. Матрица определяет фактическую физическую форму, точные разрезы и точные изгибы, применяемые к металлу во время удара.
Затраты на оснастку широко варьируются в зависимости от геометрической сложности детали, твердости материала и ожидаемого объема производства на протяжении всего срока службы. Производство простых одноэтапных форм может стоить несколько тысяч долларов. Очень сложные прогрессивные формы, которые за доли секунды перемещают непрерывный рулон металла через несколько станций резки и гибки, могут легко стоить десятки тысяч долларов. Хотя это требует значительных первоначальных инвестиций, стоимость детали снижается до долей цента во время крупносерийного производства.
Промышленные прессы могут работать с очень широким диапазоном толщин. Они обрабатывают все: от ультратонкой фольги толщиной 0,1 мм, используемой в бытовой электронике, до тяжелых стальных пластин толщиной 20 мм, необходимых для компонентов автомобильного шасси. Максимальная толщина полностью зависит от мощности пресса и удельной прочности на сдвиг обрабатываемого сплава.
Срок службы высококачественной прогрессивной формы во многом зависит от материала инструмента и конкретного формуемого металла. Ухоженная матрица, изготовленная из инструментальной стали D2, позволяет легко изготовить от одного до двух миллионов деталей при обработке более мягких металлов, таких как алюминий. Для более твердых материалов, таких как нержавеющая сталь, использование компонентов из карбида вольфрама премиум-класса может значительно продлить срок службы инструмента при условии, что форма регулярно затачивается и правильно смазывается при сверхвысоких давлениях.
Для домашних мастеров, использующих ручные инструменты, мягкие металлы, такие как алюминий, медь и олово, являются самыми простыми материалами в работе. Они легко воспринимают отпечатки от ручных штампов для букв с минимальным физическим усилием и не вызывают чрезмерного износа стальных подставок. Для начинающих промышленных предприятий, тестирующих новую конструкцию прототипа на машине, часто предпочитаются такие марки алюминия, как 5052 или 6061. Алюминий очень податлив, экономически эффективен и позволяет инженерам тестировать геометрию пресс-форм со значительно меньшим риском катастрофического повреждения инструментов.


