Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-24 Происхождение:Работает


Инженеры, дизайнеры и разработчики продуктов часто смотрят на готовый файл САПР и оказываются на критическом перепутье. Какой метод производства перенесет эту цифровую концепцию в физический мир? Оба процесса основаны на компьютерной автоматизации и цифровых чертежах. Это заставляет многих задаться вопросом, достигают ли эти технологии того же конечного результата.
Короткий ответ: абсолютно нет. Они имеют общее цифровое происхождение, но представляют собой полные противоположности в современном производстве деталей. Выбор неправильного метода может легко испортить бюджет проекта. Это может задержать сроки и привести к катастрофическому отказу детали во время полевых испытаний. На практике один процесс создает компонент с нуля. Другой яростно, но точно вырезает его из цельного куска металла или пластика.
Чтобы по-настоящему понять, почему эти две технологии определяют разные результаты проекта, вы должны посмотреть, как они манипулируют сырьем. Метод формирования окончательной геометрии меняет все в физическом поведении детали.
Что такое аддитивное производство?
Этот процесс создает объекты полностью с нуля. Машина считывает цифровой файл и вносит материал. Обычно это расплавленная термопластичная нить, жидкая фотополимерная смола или спеченный металлический порошок. Каждый проход связывается с предыдущим, пока не появится полная трехмерная форма. Это процесс чистого добавления. Вы создаете сложную геометрию, размещая материал строго там, где этого требует конструкция.
Что такое субтрактивное производство?
Напротив, субтрактивное производство начинается с твердого, однородного куска сырья. Мы называем это заготовкой или заготовкой в цехе. Режущие инструменты с компьютерным управлением систематически удаляют излишки материала. Представьте себе классического скульптора, вырезающего статую из цельного куска мрамора. Машина отсекает все, что не является частью окончательного проекта. В результате получается очень прочная деталь, сохраняющая первоначальную зернистую структуру сырья.
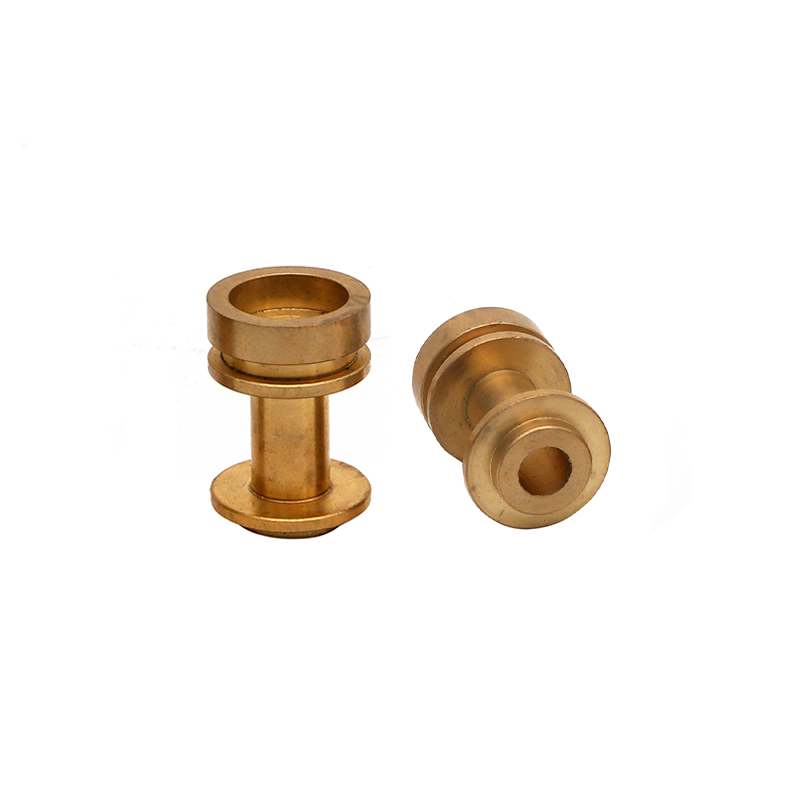
Зайдите в любой современный механический цех. Вы сразу услышите гул шпинделей и звук твердосплавного станка, режущего металл. Эта экосистема высокоавтоматизирована, невероятно жестка и создана для точности. Хотя конкретные станки различаются в зависимости от фрезерных и токарных станков, основной рабочий процесс остается неизменным.
Сначала инженер создает 3D-модель с использованием профессионального программного обеспечения САПР. Они определяют каждую кривую, резьбовое отверстие и требования к качеству поверхности. Затем цифровая модель перемещается в программное обеспечение CAM. Здесь программисты рассчитывают оптимальные маршруты резки и переводят их в G-код. Этот язык программирования определяет точную частоту вращения шпинделя, скорости подачи и координатные движения.
Далее следует физическая настройка. Квалифицированный машинист закрепляет блок сырья в прочном креплении. Абсолютная жесткость обязательна для предотвращения вибрации. Необходимые режущие инструменты затем загружаются в устройство автоматической смены инструмента. Наконец, машина запускает G-код. Он вращает ножи с невероятной скоростью, чтобы срезать материал с микроскопической точностью.
Помимо стандартной трехосной резки, промышленное оборудование претерпело значительные изменения. Сегодня 5-осевая обработка представляет собой вершину этой технологии. Режущий инструмент и заготовка шарнирно перемещаются по пяти различным осям одновременно. Это динамичное движение позволяет фрезе достигать глубоких подрезов и сложных углов. Технику никогда не придется вручную разжимать и перемещать тяжелую заготовку. Это значительно увеличивает геометрические возможности, сохраняя при этом безупречное выравнивание.
Хотя реализация здесь также опирается на автоматизацию, она устраняет разрыв между цифровым дизайном и физической реальностью с помощью совершенно другой методологии. Для этого требуется меньше тяжелой техники и основное внимание уделяется осаждению материала.
Исходный файл САПР обрабатывается с помощью специализированного программного обеспечения для нарезки. Эта программа математически разделяет 3D-модель на сотни плоских слоев 2D поперечного сечения. Принтер считывает эти плоские слои и начинает физическую сборку. В зависимости от машины вы можете почувствовать запах плавящегося PLA-пластика или наблюдать, как лазер отверждает чан с жидкой смолой.
В этом пространстве доминируют несколько стандартных технологий. Моделирование наплавленным осаждением выдавливает расплавленную нить через нагретое сопло. Стереолитография использует ультрафиолетовый лазер для отверждения жидкой смолы. При селективном лазерном спекании используется мощный лазер для сплавления микрочастиц полимерного порошка в твердую массу. Огромная популярность 3D-печати обусловлена низким входным барьером. Инженеры могут быстро повторять проекты, не программируя сложные траектории движения инструмента и не разрабатывая специальные приспособления для крепления деталей.
При принятии инженерного решения крайне важно не обращать внимания на первоначальный ажиотаж. Вы должны сосредоточиться на эмпирических данных. Обе технологии имеют разные рабочие параметры и идеальные варианты использования. Давайте посмотрим на точные цифры.
| Особенность: | Субтрактивная обработка. | Аддитивное производство. |
|---|---|---|
| Целостность материала | Изотропный. Равномерная сила во всех направлениях. | Анизотропный. Слабее вдоль линий слоя по оси Z. |
| Стандартные допуски | Чрезвычайно плотно. Обычно от ±0,01 мм до ±0,05 мм. | Умеренный. Обычно от ±0,1 мм до ±0,2 мм. |
| Поверхностная отделка | Разгладьте сразу после машины. Можно легко достичь Ra 0,8. | Видна ступенька. Требует серьезной постобработки. |
| Идеальный объем производства | Функциональные прототипы для крупносерийного массового производства. | Отдельные единицы и небольшие визуальные модели. |
Материальное поведение в условиях стресса сводится к тому, как оно сформировалось. Обработанные детали изготавливаются из кованых или экструдированных цельных заготовок. Поскольку внутренняя структура зерен остается непрерывной, конечная часть проявляет изотропные свойства. Он имеет одинаковую прочность на растяжение и долговечность во всех направлениях. Кроме того, субтрактивное оборудование легко обрабатывает широкий спектр материалов промышленного класса. Сюда входят алюминий 7075 аэрокосмического класса, нержавеющая сталь 316, титан и высокопроизводительные пластмассы, такие как PEEK.
И наоборот, аддитивные детали строятся слоями. Это создает анизотропные свойства. Связь между напечатанными слоями вдоль оси Z по своей природе слабее, чем у непрерывного материала в одной горизонтальной плоскости. При сильном механическом воздействии деталь, изготовленная аддитивным способом, значительно более склонна к расслоению или разрушению.
Для таких отраслей, как аэрокосмическая промышленность, производство медицинского оборудования и автомобилестроение, точность размеров не подлежит обсуждению. Субтрактивное производство здесь является бесспорным победителем. Хорошо откалиброванный 5-осевой промышленный станок может выдерживать допуски на размеры ±0,01 мм. Режущие инструменты оставляют удивительно гладкую поверхность, часто достигая Ra 0,8 или выше прямо со станины станка.
Аддитивные методы с трудом достигают такого уровня микроскопической точности. Термическое расширение, пластическая усадка при охлаждении и физическая толщина выдавливаемых слоев ограничивают допуски. Аддитивные детали почти всегда имеют видимые линии ступенчатых слоев. Для достижения профессионального вида требуется интенсивное ручное шлифование или химическая обработка паром.
Глядя на недавние изменения в мировом производственном секторе, можно сказать, что повествование полностью отошло от битвы, в которой победитель получает все. Текущий анализ рынка показывает растущий спрос на интегрированные интеллектуальные производственные экосистемы. Разговор уже не идет о том, какая технология лучше. Речь идет о том, как они интегрируются для решения сложных инженерных задач.
Традиционные обрабатывающие центры становятся все более интеллектуальными. Интеграция прогнозного технического обслуживания на основе искусственного интеллекта, автоматизированных роботизированных загрузчиков деталей и датчиков износа инструментов, работающих в режиме реального времени, поднимает эффективность на беспрецедентную высоту. Консенсус отрасли указывает на то, что аддитивные методы будут продолжать доминировать в гипериндивидуализированных и мелкообъемных секторах. Подумайте об изготовленных на заказ медицинских имплантатах и легких кронштейнах для дронов. Между тем, субтрактивная обработка сохраняет свою железную хватку на автомобильных компонентах массового рынка и деталях тяжелой промышленности, где плотность материала и быстрое масштабирование имеют первостепенное значение.
Понимание конкретных сильных сторон позволяет инженерным группам внедрять технологии там, где они обеспечивают максимальную отдачу от инвестиций. Перестаньте гадать и посмотрите на требования вашего проекта.
Вам следует выбрать аддитивные методы, если:
Вам следует выбрать субтрактивную обработку, когда:
Средства массовой информации, ориентированные на потребителя, активно рекламируют новинку построения деталей слой за слоем. Это создало распространенный миф о том, что традиционная механическая обработка со временем устареет.
Это в корне неверно. С точки зрения передового инженерного дела, это взаимодополняющие технологии. Физика плавления и повторного затвердевания материалов просто не может воспроизвести полную плотность, усталостную прочность и структурную целостность кованого куска металла. Огромная универсальность материалов и высокая скорость производства твердосплавной концевой фрезы не могут сравниться с лазером, медленно спекающим микрослои порошка. Обработка останется основой мирового производства в обозримом будущем.
Оба процесса волшебным образом превращают цифровые файлы в физические объекты, но их исполнение совершенно разное. Чтобы получить точную форму, удаляют материал. Другой добавляет материал, чтобы построить его из ничего.
Используйте аддитивные методы для быстрого создания визуальных моделей и концептуализации на ранних стадиях. Выбирайте субтрактивную обработку, если ваш проект требует бескомпромиссной точности, превосходной целостности материала и функциональной долговечности в полевых условиях. Понимая уникальные роли, которые каждый из них играет в производственном цеху, вы сможете защитить свой бюджет, ускорить сроки и обеспечить успех вашего следующего инженерного проекта.
Готовы воплотить в жизнь свои инженерные проекты? Если вам нужно быстрое прототипирование или высокоточное серийное производство, выбор подходящего партнера имеет решающее значение. Ознакомьтесь с ведущими в отрасли производственными решениями и строгими стандартами контроля качества в Yeeshine Technology , чтобы реализовать свой проект уже сегодня.
Это полностью зависит от объема производства и необходимого материала. Для одного базового пластикового прототипа аддитивные методы почти всегда дешевле из-за нехватки времени на настройку. Однако если вам нужны детали из промышленных металлов или вы заказываете партию из десяти и более единиц, традиционная обработка быстро становится значительно более рентабельной в расчете на единицу.
Субтрактивная обработка объективно гораздо точнее. Стандартная промышленная фреза легко выдерживает допуски от ±0,01 мм до ±0,05 мм, обеспечивая идеально гладкую поверхность. Стандартные принтеры обычно с трудом достигают допусков лучше ±0,1 мм и обычно оставляют видимые линии слоев.
Традиционно нет. Эти два процесса требуют совершенно разного оборудования. Один использует шпиндели с высоким крутящим моментом и острые режущие инструменты, а другой — нагретые экструдеры или лазеры. Однако в последнее время в отрасли появились узкоспециализированные гибридные машины. Эти устройства промышленного масштаба сочетают в себе аддитивную экструзионную головку и субтрактивный фрезерный инструмент в одной закрытой системе.
Это функциональная тестовая версия компонента, созданная путем вырезания материала из цельного блока. Поскольку он изготовлен из точного сырья, которое будет использоваться в конечном массовом производстве, он обладает точными механическими свойствами, необходимыми для строгих термических, химических и физических испытаний.
Хотя оба могут обрабатывать пластмассы и металлы, их возможности сильно различаются. В компании Additive основное внимание уделяется PLA, ABS, нейлону и порошкам конкретных металлов, таких как титан или нержавеющая сталь, для спекания. Субтрактивные методы позволяют обрабатывать практически любой твердый материал. Это варьируется от мягких пластиков, таких как делрин, до невероятно твердых суперсплавов, таких как инконель и инструментальная сталь, без изменения основного химического состава материала.
Обработанные детали обычно выходят из станины с гладкой и профессиональной отделкой. В зависимости от траектории инструмента и скорости подачи вы можете без дополнительных усилий добиться зеркального блеска. Детали из аддитивных материалов практически всегда снимаются со сборочной пластины с шероховатой ступенчатой текстурой из-за послойного напыления. Чтобы они выглядели как готовый потребительский продукт, им требуется шлифовка, дробеструйная обработка или химическая обработка.


