Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-26 Происхождение:Работает


Знаете ли вы, что выбор неправильного заводского инструмента может полностью испортить бюджет проекта? Многим инженерам и менеджерам по закупкам сложно определить точный производственный процесс, необходимый для изготовления их деталей. Эта ошибка часто приводит к нарушению допусков, браку материала и серьезным задержкам сроков. Чтобы ориентироваться в этом сложном ландшафте, абсолютно необходимо понимать особенности механики работы различных типов оборудования. В этом техническом руководстве мы разберем различные конфигурации машин и поможем вам определить идеальную настройку для вашего следующего производственного цикла.
По своей сути, компьютерное числовое управление представляет собой преобразующий метод производства, при котором предварительно запрограммированное программное обеспечение определяет точные движения заводских инструментов. Рабочий процесс начинается с создания 3D-модели автоматизированного проектирования. Этот цифровой проект впоследствии переводится в машинный код, обычно G-код, с использованием программного обеспечения для автоматизированного производства. Этот код действует как мозг операции. Он контролирует точную скорость шпинделя, скорость подачи и сложную координацию линейной и вращательной осей.
Исторический переход от ручных операций к автоматизированным системам произвел полную революцию в современных производственных цехах. Ручное изготовление во многом зависело от физической ловкости машиниста. Эта зависимость естественным образом привела к человеческим ошибкам и затормозила темпы производства. Напротив, автоматизированные системы обеспечивают непревзойденную повторяемость. Они работают на невероятной скорости с неизменной точностью, при этом значительно повышая безопасность на рабочем месте, удерживая операторов на расстоянии от активных зон резки.
Для разработчиков продуктов и менеджеров по закупкам, завершающих разработку стратегии цепочки поставок, понимание этой базовой технологии имеет решающее значение. Знание точных возможностей различных машин позволит вам эффективно взаимодействовать с поставщиками услуг. Это помогает оптимизировать конструкции с точки зрения технологичности и в конечном итоге обеспечивает максимальную окупаемость инвестиций в нестандартные детали.
Изучая субтрактивное производство, вы быстро поймете, что эта аббревиатура охватывает чрезвычайно широкий спектр оборудования. Понимание механических нюансов и идеальных вариантов применения каждого варианта имеет важное значение для принятия обоснованных решений о выборе поставщиков.
Фрезерование с ЧПУ, являющееся одним из наиболее распространенных субтрактивных процессов в промышленном секторе, является абсолютной основой современных механических цехов. Представьте себе прочный алюминиевый блок, надежно прикрепленный к жесткой чугунной станине. Над ним многозубая концевая фреза вращается со скоростью 12 000 об/мин, методично вырезая материал, чтобы обнажить готовую деталь. Стандартные фрезы работают по трем линейным осям, что позволяет инструменту маневрировать влево и вправо, вперед и назад, вверх и вниз.
Эти универсальные центры являются идеальным выбором для обработки пазов, резьбовых отверстий, глубоких карманов и сложных 3D-контуров в твердых материалах. Они незаменимы для быстрого прототипирования, изготовления инструментов для литья под давлением, а также изготовления индивидуальных кронштейнов или электронных корпусов со стандартными допусками около ±0,01 мм.
Токарная обработка с ЧПУ, работающая по принципу обратной кинематики по сравнению с фрезерованием, предполагает закрепление сырья в патроне и его вращение на высоких скоростях. Затем во вращающуюся заготовку подается стационарный режущий инструмент для сбривания материала. Эта непрерывная ротационная резка чрезвычайно эффективна для удаления стружки.
Токарная обработка остается наиболее точным методом создания цилиндрических профилей, симметричных компонентов и сложной внутренней резьбы. Общие области применения включают изготовление приводных валов, нестандартных втулок, крепежных деталей для аэрокосмической отрасли и гидравлических фитингов. Кроме того, современные токарные центры часто включают в себя приводной инструмент. Это дает им возможность выполнять основные операции фрезерования, не требуя от оператора переносить деталь на вспомогательный станок.
Функционируя аналогично фрезерным центрам, фрезерные станки специально оптимизированы для резки более мягких материалов, таких как дерево, пенопласт высокой плотности, пластик и композитные плиты. Обычно они имеют обширный портальный дизайн. Это обеспечивает значительно большую рабочую зону по сравнению со стандартным металлорежущим оборудованием.
Поскольку фрезерные станки используют исключительно высокую скорость шпинделя, они могут быстро профилировать крупномасштабные панели, нестандартные шкафы, архитектурные вывески и формы для термоформования. Однако они намеренно обменивают жесткость конструкции на скорость. Это означает, что им не хватает прочной конструкции, необходимой для резки плотных металлов, таких как сталь или титан, без значительного отклонения инструмента.
Плазменные резаки, предназначенные исключительно для резки электропроводящих металлов, таких как углеродистая сталь, нержавеющие стали, алюминий и латунь, являются абсолютными рабочими лошадками в тяжелой промышленности. Система нагнетает высокоскоростную струю ионизированного газа через суженное сопло. Это создает локальные температуры, превышающие 20 000 градусов по Цельсию, что мгновенно превращает металл в жидкость. Одновременно поток сжатого воздуха удаляет расплавленный шлак из пропила.
Этот метод широко используется в строительном строительстве, судостроении и ремонте автомобилей из-за его способности быстро и экономично прорезать толстые стальные листы. Тем не менее, он не обеспечивает сверхтонких допусков по кромке, достижимых при фрезеровании или лазерной обработке.
Используя высокосфокусированный, управляемый компьютером луч света, лазерные резаки плавят, сжигают или испаряют целевой материал с высочайшей точностью. Промышленность в основном опирается на два варианта. CO2-лазеры превосходно справляются с обработкой органических материалов и акрила. Волоконные лазеры чрезвычайно эффективны при разрезании листового металла.
Лазерная обработка гарантирует исключительную точность размеров, обеспечивая чистые края без заусенцев и практически нулевой расход материала. Поскольку режущий механизм полностью бесконтактный, он полностью исключает риск механического повреждения хрупких или тонких, как бумага, компонентов.
Когда инженеры выбирают исключительно твердые сплавы, которые традиционные твердосплавные инструменты просто не могут проникнуть, электроэрозионная обработка является идеальным решением. В этом процессе используются контролируемые электрические искры, разрушающие материал на микроскопическом уровне.
Поскольку этот метод оказывает абсолютно нулевую физическую силу резания на деталь, он незаменим в аэрокосмической отрасли и при изготовлении сложных, хрупких полостей для литьевых форм.
В системах водоструйной резки используется поток воды под давлением, часто превышающий 60 000 фунтов на квадратный дюйм, и впрыскивается измельченный абразивный гранат. Это уничтожает молекулярные связи практически любого материала на Земле, включая броненную сталь, баллистическое стекло, гранит и современную керамику.
Выдающимся преимуществом гидроабразивной обработки является ее холодная резка. Он не создает зоны термического влияния, гарантируя, что структурная целостность, состояние и металлургические свойства сырья остаются полностью ненарушенными. Следовательно, он широко используется для обработки термочувствительных аэрокосмических сплавов.
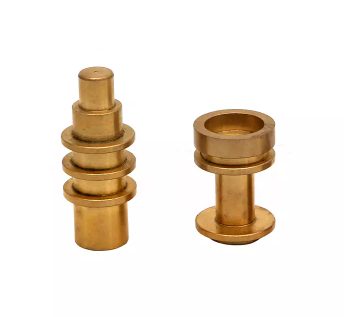
Поскольку современные инженерные требования постоянно расширяют границы пространственного проектирования, традиционная 3-осевая кинематика иногда не справляется. Именно здесь на помощь приходят передовые точные технологии, которые устраняют разрыв и оптимизируют производство.
В то время как традиционная фреза движется линейно вдоль плоскостей X, Y и Z, 5-осевой обрабатывающий центр с ЧПУ имеет две дополнительные оси вращения. Такое сложное сочленение позволяет режущему инструменту приближаться к заготовке практически с любого направления.
Эксплуатационные преимущества здесь, в цехах, огромны. Маневрируя вокруг детали, сложные компоненты можно обрабатывать с пяти разных сторон за одну непрерывную операцию. Эта философия «сделано в одном» исключает ошибки допусков компаундирования, связанные с тем, что оператор вручную разжимает, перемещает и повторно указывает деталь. Это обязательный стандарт для обработки сложных органических геометрических фигур, таких как турбинные колеса, искусственные костные имплантаты и аэродинамические аэрокосмические кронштейны.
В отличие от огромных промышленных станков, микрообработка с ЧПУ фокусируется на изготовлении исчезающе маленьких, высокоточных компонентов, характеристики которых измеряются микрометрами. В этих нетронутых местах часто можно услышать отчетливый пронзительный вой специализированного шпинделя, вращающегося со скоростью 100 000 об/мин. Здесь режущие инструменты могут иметь диаметр всего 0,01 миллиметра.
Эта технология является источником жизненной силы отраслей, где миниатюризация не подлежит обсуждению. На него в значительной степени полагаются при производстве жизненно важных медицинских устройств, микроскопических хирургических эффекторов и сверхтонких волоконно-оптических разъемов.
Конкретная подложка, которую вы выбираете, кардинально меняет необходимую архитектуру станка, геометрию инструмента и рабочие параметры.
Строгая обработка металлов требует огромной структурной стабильности. Станины машин, отлитые из массивных железных блоков, необходимы для поглощения сильных вибраций, возникающих, когда шпиндели с высоким крутящим моментом проталкивают твердосплавные фрезы сквозь плотные атомные решетки. Например, обработка AL6061-T6 требует другой подачи и скорости по сравнению с более прочными сплавами.
Переход на конструкционные пластики, такие как PEEK, Delrin, ABS и поликарбонат, создает совершенно другой набор производственных препятствий. Пластмассы имеют значительно более низкую температуру плавления, чем их металлические аналоги. Если оператор установит слишком высокую скорость шпинделя или слишком низкую скорость подачи, возникающее в результате трение мгновенно расплавит пластик. Это забивает канавки режущего инструмента и приводит к необратимой деформации детали. Станочники должны тщательно калибровать свои параметры, используя при этом острые, как бритва, тщательно отполированные инструменты, предназначенные для быстрого удаления стружки.
Глобальный производственный ландшафт в настоящее время переживает масштабные изменения, вызванные нестабильностью цепочки поставок и потребностью в быстрых итерациях. Недавний отраслевой анализ подчеркивает растущую потребность в высокотехнологичном и мелкообъемном производстве. Вместо того чтобы полагаться на массовые поставки одного компонента за границу, современные отделы закупок отдают предпочтение локализованным, легко адаптируемым производственным центрам.
Чтобы удовлетворить этот спрос, производители оборудования активно интегрируют искусственный интеллект и массивы датчиков непосредственно в шпиндель станка. Эти интеллектуальные системы контролируют вибрацию и тепловое расширение в режиме реального времени, автоматически компенсируя износ инструмента до того, как деталь выйдет за пределы допуска. Кроме того, бесшовная интеграция автоматизированных устройств смены поддонов и роботизированных погрузочных манипуляторов позволяет современным цехам осуществлять производство без освещения, круглосуточно работая над сложными деталями для аэрокосмической и медицинской промышленности без непосредственного контроля со стороны человека. Такое сочетание интеллектуального программного обеспечения и механической жесткости значительно сокращает время выполнения заказов во всем секторе.
Выбор подходящего производственного оборудования является критически важным стратегическим решением. Это напрямую влияет на общую рентабельность инвестиций вашего проекта, сроки производства и качество конечного продукта. При аутсорсинге услуг по изготовлению соответствие характеристик ваших деталей правильному оборудованию обеспечивает оптимальную эффективность и исключает ненужные накладные расходы.
Физическая форма и геометрическая сложность вашего компонента определяют необходимую кинематику станка. Если в вашем чертеже представлены в основном цилиндрические или концентрические элементы, такие как нестандартные болты, приводные валы или гидравлические фланцы, токарные центры предлагают наиболее эффективный маршрут. И наоборот, если ваш проект включает в себя многостороннюю призматическую геометрию, глубокие выемки или плавные органические контуры, стандартное 3-осевое оборудование будет непростым. В этих сценариях требуется многоосный обрабатывающий центр для доступа к каждой необходимой поверхности без дорогостоящего ручного перемещения.
Точность производства сильно варьируется в зависимости от жесткости машины, термической стабильности и качества систем управления. Стандартные коммерческие кронштейны обычно допускают более жесткие допуски, что легко достигается на фрезерных или фрезерных станках начального уровня. Однако критические приложения в медицинской и оптической областях часто требуют сверхжестких допусков, иногда достигающих ±0,001 миллиметра. Для достижения такого уровня точности необходимы высокопрочные обрабатывающие центры, оснащенные стеклянными линейными шкалами и программным обеспечением активной термокомпенсации.
Планируемый объем производства определяет, следует ли вам отдавать приоритет быстрому времени наладки или сокращению времени цикла. Для небольших партий индивидуальных прототипов или единичных приспособлений стандартные 3-осевые фрезерные станки очень эффективны с точки зрения затрат благодаря более простому программированию и требованиям к креплению детали. Однако по мере масштабирования производства до десятков тысяч оптимизация времени цикла диктует рентабельность. Для больших объемов производства требуются автоматизированные решения, такие как токарные станки швейцарского типа, оснащенные устройствами непрерывной подачи прутка, которые могут сократить время цикла до нескольких секунд на деталь.
Оценка затрат выходит далеко за рамки счета за сырье. На окончательную цену от партнера-производителя сильно влияют почасовая ставка станка, сложность программирования и износ режущего инструмента. Современное оборудование требует огромных капитальных затрат и требует высококвалифицированных программистов. Следовательно, их почасовые операционные ставки существенно выше. Вам следует указывать эти расширенные процессы только в том случае, если этого требует геометрия детали или если объединение нескольких ручных настроек в один автоматизированный цикл дает чистую финансовую экономию.
| Характеристика детали | Основное требование | Рекомендуемый тип машины | Типичное применение в отрасли |
|---|---|---|---|
| Симметричный / Цилиндрический | Высокая концентричность, резьба | Токарный станок / Токарный центр | Автомобильные валы, крепеж |
| Призматический / Плоский | Прорези, отверстия, базовые 3D-профили | 3-осевая мельница | Корпуса для бытовой электроники |
| Сложный/Многосторонний | Точность за один установ, подрезы | 5-осевая мельница | Аэрокосмические рабочие колеса, медицинские суставы |
| Микроскопические особенности | Сверхжесткие допуски | Микрообрабатывающий центр | Медицинские микроимплантаты, оптика |
| Сверхтвердые металлы | Резка без механической силы | Электроэрозионная обработка проволоки / грузила | Формы для литья под давлением, аэрокосмические сплавы |
| Листовые материалы | Быстрая 2D резка профиля | Лазер/плазма/водоабразивная резка | Архитектурные панели, детали HVAC |
Мир автоматизированной обработки предлагает удивительно разнообразные производственные решения: от простых фрезерных станков по дереву до высокотехнологичных многокоординатных центров, обеспечивающих точность на микронном уровне. Понимание явных механических преимуществ каждой системы гарантирует, что вы подберете правильную технологию в соответствии с вашим конкретным материалом, геометрической сложностью и бюджетными требованиями. Однако достижение окончательного успеха зависит не только от оборудования. Это во многом зависит от опытных специалистов-механиков и инженеров, организующих этот процесс.
Перестаньте гадать, какая конкретная настройка требуется для вашего проекта. Сотрудничая со специализированным экспертом по производству, вы можете обеспечить индивидуальный анализ конструкции и первоклассные услуги, идеально соответствующие вашим производственным целям. Если вам нужно быстрое 3-осевое прототипирование алюминия или сложные 5-осевые титановые компоненты для аэрокосмической отрасли, посетите Yeeshine Technology сегодня, чтобы оптимизировать цепочку поставок и воплотить в жизнь самые сложные проекты с бескомпромиссной точностью.
Принципиальное отличие заключается в кинематике процесса резания. При фрезеровании заготовка остается прочно прикрепленной к неподвижному или шарнирному столу, а многоточечный режущий инструмент вращается на высоких скоростях, срезая материал. Этот процесс идеально подходит для плоских, призматических или блочных деталей. И наоборот, при точении сырье удерживается в патроне и вращается на высоких скоростях, в то время как стационарный одноточечный режущий инструмент подается в материал для придания ему формы. Токарная обработка используется исключительно для создания цилиндрических осесимметричных компонентов.
Вам следует использовать многоосную технологию, если конструкция вашего компонента имеет очень сложную, органичную геометрию, к которой невозможно получить доступ с одного линейного направления. Это также правильный выбор, когда ваша деталь требует обработки с четырех или пяти разных сторон. Использование традиционного 3-осевого оборудования для таких деталей требует от операторов многократного разжима, вращения и повторного зажима детали вручную. Это создает серьезный риск ошибок выравнивания. Обновление исключает эти ручные вмешательства, обеспечивая превосходную пространственную точность и значительно сокращая общее время выполнения заказа.
Да, современные производственные технологии позволяют обрабатывать практически любой металлический сплав, однако конкретный тип станка должен быть тщательно подобран к свойствам материала. Стандартные фрезерные и токарные станки легко обрабатывают алюминий, латунь и мягкую сталь. Однако, когда инженерные требования требуют использования сверхтвердых суперсплавов, таких как инконель, закаленных инструментальных сталей или аэрокосмического титана, традиционные режущие инструменты могут разрушаться слишком быстро. В этих случаях используются нетрадиционные методы, такие как электроэрозионная обработка или гидроабразивная резка. Это позволяет производителям резать самые твердые металлы на земле, не вызывая термических повреждений или механических напряжений.
3-осевой фрезерный станок остается абсолютной рабочей лошадкой мировой обрабатывающей промышленности. Его распространенность обусловлена его исключительной универсальностью, простыми требованиями к программированию и общей экономической эффективностью. Стандартный 3-осевой станок может успешно производить подавляющее большинство стандартных механических кронштейнов, электронных корпусов, компонентов двигателя и оснастки, необходимых в автомобильной промышленности и производстве потребительских товаров. Хотя ему не хватает расширенных возможностей гибридных машин, его надежность делает его краеугольным камнем практически любого современного механического цеха.
Почасовые ставки значительно варьируются в зависимости от сложности машины и местных затрат на рабочую силу. Эксплуатация стандартного трехосного станка может стоить от 40 до 75 долларов в час. Напротив, стоимость современных 5-осевых центров или специализированных токарных станков швейцарского производства может стоить от 85 до более 150 долларов в час из-за более высокого износа капитала и потребности в высококвалифицированных программистах. Затраты на материалы, износ инструментов и время наладки оплачиваются дополнительно, поэтому оптимизация конструкции для простейшего станка имеет решающее значение для контроля бюджета.
Для быстрого прототипирования и начинающим операторам универсально рекомендуется стандартный 3-осевой вертикальный обрабатывающий центр. Логика программирования проста, инструменты недороги, а фиксация заготовки обычно так же проста, как зажатие блока в стандартные машинные тиски. Это позволяет инженерам быстро опробовать концепцию из алюминия или пластика, прежде чем переходить к дорогостоящим настройкам, необходимым для многоосного или крупносерийного производственного оборудования.


