Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-23 Происхождение:Работает


Выход на рынок первым может улучшить или разрушить ваш бизнес по производству оборудования. Из-за этого сильного давления многие основатели и команды разработчиков пытаются выбрать наиболее эффективный метод тестирования. Изготовление традиционных моделей часто занимает недели или даже месяцы. Это создает серьезные узкие места в цикле разработки. В этом подробном руководстве мы рассмотрим точные различия между этими методологиями. Мы сравним передовые цифровые системы с традиционными технологиями производства, чтобы помочь вам оптимизировать время выхода на рынок.
В контексте проектирования и производства прототип продукта — это предварительная физическая модель детали или сборки. Его основная функция проста. Это позволяет дизайнерам, инженерам и заинтересованным сторонам тщательно проверять форму, соответствие и функциональность концепции, прежде чем переходить к дорогостоящему инструменту для массового производства.
Зачем рисковать тысячами долларов на инструменты, прежде чем тестировать физическую деталь? Представьте себе, что вы обнаружили фатальный эргономический недостаток в портативном медицинском устройстве только после того, как вложили огромный капитал в стальные литьевые формы. Пропуск этого предварительного этапа считается серьезной ошибкой при разработке продукта. Эти ранние модели служат фундаментальным инструментом снижения рисков. Они предоставляют убедительные доказательства для привлечения инвесторов и позволяют проводить тестирование на реальных пользователях. Самое главное, они помогают инженерным командам выявлять критические недостатки конструкции на ранних стадиях цикла разработки. Выявление структурных недостатков на этом этапе обходится в несколько раз дешевле, чем отзыв полностью произведенного потребительского товара.
Исторически создание этих макетов было кропотливым занятием. Однако эволюция производства привела к резкому переходу от ремесленных изделий к высокоавтоматизированному цифровому производству. Понимание этой эволюции необходимо для понимания того, почему современные цифровые методы стали бесспорным отраслевым стандартом.
Традиционное изготовление включает в себя множество ручных и полуручных методов. До появления цифрового производства инженеры и промышленные дизайнеры в значительной степени полагались на обработку дерева, лепку из глины и ручную обработку металлов. Базовые методы литья также были стандартной практикой для воплощения идей в физическую сферу.
Рабочий процесс для этого традиционного подхода по своей сути является последовательным. Обычно все начинается с технических 2D-чертежей. Затем опытный мастер или машинист интерпретирует эти рисунки, чтобы вручную придать форму сырью. Следовательно, качество, точность и скорость окончательной модели почти полностью зависят от индивидуальных навыков и опыта человека-оператора.
Существуют конкретные сценарии, в которых устаревшие методы по-прежнему имеют уникальную ценность. Они остаются высокоэффективными для крупномасштабных эстетических макетов, таких как автомобильные глиняные модели. В таких случаях дизайнерам необходимо физически моделировать и оценивать плавные кривые в режиме реального времени. Кроме того, они иногда необходимы при работе с весьма специфическими, нестандартными традиционными материалами.
Несмотря на эти нишевые приложения, их недостатки существенны для быстро развивающейся разработки продуктов. Традиционные методы, как известно, медленны. Если после неудачного испытания на падение требуется повторение проекта, мастеру часто приходится начинать полностью с нуля. Кроме того, невероятно сложно точно воспроизвести изделие, изготовленное вручную. Это приводит к непомерным затратам на многочисленные итерации и высокой подверженности человеческим ошибкам.
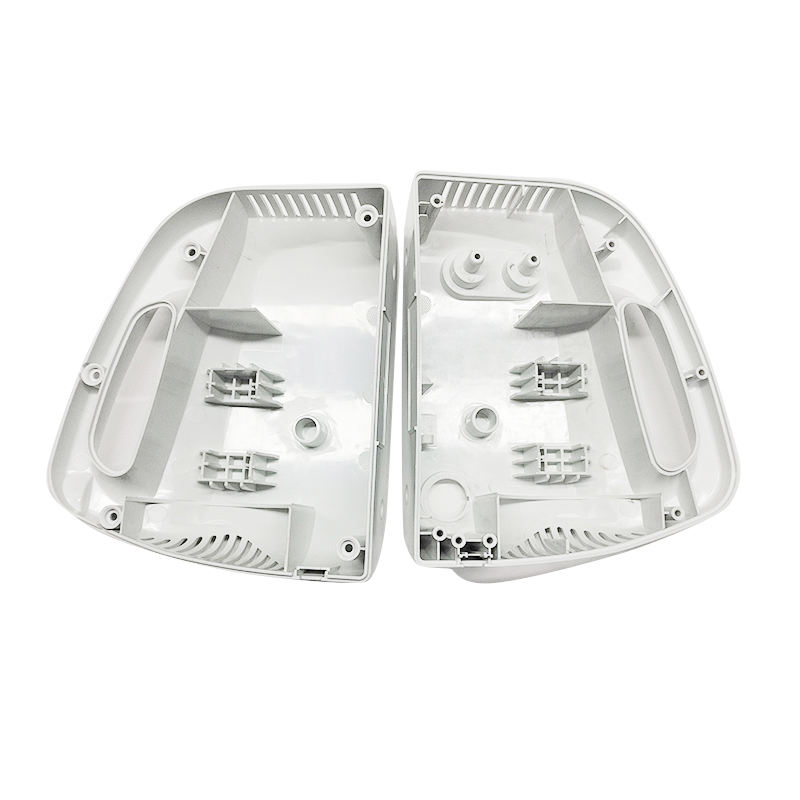
Этот современный подход представляет собой общий термин для группы передовых методов, используемых для быстрого изготовления масштабной модели непосредственно на основе данных трехмерного компьютерного проектирования. В отличие от своего традиционного аналога, он основан на чисто цифровом и оптимизированном рабочем процессе.
Процесс начинается с создания надежной цифровой 3D-модели. Этот цифровой проект переводится в стандартные машиночитаемые форматы и отправляется в программное обеспечение для автоматизированного производства. Программное обеспечение генерирует точные траектории движения инструмента или инструкции по нарезке, необходимые автоматизированному оборудованию. Наконец, данные передаются непосредственно на машину. Затем оборудование собирает деталь с минимальным вмешательством человека.
Конечная цель этого современного подхода — чистая скорость. Устранив узкие места в ручном труде, инженерные группы могут быстро повторять проекты на основе немедленных отзывов о физических испытаниях. Эта гибкая методология способствует созданию среды, обеспечивающей быстрое реагирование на ошибки и быстрое обучение. Как для стартапов в области аппаратного обеспечения, так и для солидных предприятий такая гибкость абсолютно важна для выживания на современном гиперконкурентном рынке.
Чтобы понять фундаментальный сдвиг в современной разработке продуктов, необходимо объективно проанализировать операционные различия между традиционными и быстрыми методологиями. Различие заключается не только в инструментах, используемых в цехе, но и во всем инженерном рабочем процессе.
| Метрика оценки | Традиционные методы | Современные быстрые методы |
|---|---|---|
| Скорость и время выполнения | От недель до месяцев. Высокая последовательность. | Часы в дни. Прямой цифро-физический конвейер. |
| Стоимость итерации | Высокий. Каждая редакция требует нового ручного труда и инструментов. | Низкий. Настройка машины минимальна, что позволяет использовать дешевые одновременные варианты. |
| Точность и точность | Склонен к человеческим ошибкам и проблемам с наложением допусков. | Микроскопическая точность. Станки с ЧПУ имеют жесткие допуски до ±0,01 мм. |
| Геометрическая сложность | Ограничено физическим доступом к инструментам и навыками ручного труда. | Практически безграничен. Можно изготавливать сложные внутренние каналы и решетки. |
Традиционное изготовление требует больших затрат на первоначальную установку. Поскольку каждая итерация требует нового ручного труда, финансовое наказание за ошибку проектирования является серьезным. Если во время стресс-теста сломается кронштейн, бюджет, затраченный на ручной труд, теряется. Весь процесс должен быть снова профинансирован.
Напротив, современные методологии меняют финансовую модель с высоких постоянных затрат на низкие переменные затраты. Поскольку время на настройку машины практически не требуется, стоимость единицы продукции остается относительно неизменной. Эта экономическая структура активно поощряет итеративный процесс проектирования. Инженеры могут одновременно производить пять слегка отличающихся друг от друга геометрических вариаций компонента за те же затраты, которые потребовались бы для производства одной традиционной модели.
Человеческая ошибка является неотъемлемым риском при ручной работе. Даже высококвалифицированные машинисты подвержены усталости. Ручные измерения могут привести к проблемам с накоплением допусков, когда микроскопические несоответствия накапливаются в сложной сборке.
Цифровые процессы CAD-to-machine практически исключают необходимость ручного вмешательства. Цифровой файл служит абсолютным источником истины. Передовое производственное оборудование следует точным координатным инструкциям. Это гарантирует, что физический выходной сигнал с точной точностью отражает цифровой входной сигнал.
Термин «быстрый» охватывает множество различных производственных технологий. Выбор правильного процесса полностью зависит от механических, термических и эстетических требований вашего конкретного инженерного проекта.
Аддитивное производство часто является синонимом быстро развивающегося развития. Он включает в себя несколько различных процессов полимеров и металлов. В стереолитографии используется ультрафиолетовый лазер для отверждения жидкой смолы слой за слоем, что делает ее идеальной для визуальных моделей. При селективном лазерном спекании используется мощный лазер для плавления полимерного порошка, в результате чего получаются детали с превосходными изотропными механическими свойствами. Моделирование наплавленным осаждением предполагает выдавливание расплавленной термопластической нити и остается наиболее доступным методом объемных испытаний на ранней стадии.
Хотя 3D-печать отлично подходит для оценки формы и соответствия, строгие функциональные испытания часто требуют точных свойств материала конечной производственной единицы. С инженерной точки зрения именно здесь обработка прототипов становится незаменимой. Современные многоосевые центры с ЧПУ позволяют быстро фрезеровать сложные детали непосредственно из цельных блоков промышленных материалов.
Например, если команде инженеров необходимо проверить термическую стабильность корпуса датчика двигателя, они укажут обработанный компонент. Они могут использовать термопласты технического качества, такие как ПОМ, PEEK или поликарбонат, или металлы, такие как алюминий и титан. Субтрактивные методы обеспечивают превосходное качество поверхности. Высококачественное оборудование обычно поддерживает допуски на размеры от ±0,01 мм до ±0,05 мм, обеспечивая истинные механические свойства, которым иногда трудно соответствовать аддитивным полимерам.
Когда проекту требуется небольшая партия высококачественных деталей для бета-тестирования, оптимальным выбором является вакуумное литье. Процесс начинается с создания высокоточного шаблона с помощью фрезерования на станке с ЧПУ. Вокруг мастера разливается жидкий силикон для создания формы. Затем в полость под вакуумом заливается жидкая полиуретановая смола. Этот уникальный метод позволяет производить детали, которые по внешнему виду и механическим характеристикам очень похожи на пластмассы, полученные литьем под давлением.
Исторически ранние испытания и массовое производство рассматривались как два совершенно отдельных этапа цепочки поставок. Их часто обрабатывали разные поставщики, используя совершенно разные технологии. Сегодня границы между этими этапами существенно размыты.
Недавние анализы рынка подчеркивают массовый сдвиг в сторону локализованных гибридных производственных экосистем. Современные инженерные команды больше не рассматривают гибкую итерацию просто как предварительный шаг. Поскольку сбои в глобальных цепочках поставок вынуждают компании переосмысливать свои стратегии, способность мгновенно выполнять итерации и производить небольшие партии по требованию стала фундаментальным механизмом выживания. Мы наблюдаем всплеск инвестиций в автоматизированные ячейки с ЧПУ, которые плавно переходят от проверки концепции к производству для конечного использования.
После тщательного тестирования конструкции те же цифровые данные можно использовать для производства деталей конечного использования. Этот плавный переход к быстрому производству особенно ценен для небольших и средних объемов производства. Огромные капитальные затраты на традиционные стальные литьевые формы просто не могут быть оправданы при выпуске партии в 500 единиц. Используя передовые обрабатывающие центры, компании полностью обходят этап оснастки. Это экономит десятки тысяч долларов и позволяет постоянно совершенствовать конструкцию на основе обратной связи с рынком.
Выбор оптимальной технологии является стратегическим инженерным решением. Это требует тщательного баланса скорости, стоимости и функциональных требований. Чтобы сделать это действенным, оцените свой проект по этим трем основным параметрам.
Стадия вашего проекта диктует необходимую технологию. На начальном этапе внешнего вида цель состоит исключительно в оценке физических размеров и эргономики. Здесь обычно достаточно 3D-печати высокого разрешения. Однако, как только вы перейдете к этапу работ, вам необходимо провести строгие механические или термические испытания. На этом этапе вы должны расставить приоритеты по свойствам материала и перейти к субтрактивной обработке.
Инженерными бюджетами необходимо управлять стратегически. Аддитивное производство, как правило, является наиболее экономичным решением для единичных итераций. Это не требует времени на установку и требует очень мало сырья. И наоборот, когда требуемое количество превышает несколько единиц, стоимость обработки единицы продукции на станке с ЧПУ или вакуумного литья становится гораздо более выгодной из-за более короткого времени цикла.
Предполагаемое практическое применение диктует материал. Материал тогда диктует технологию. Если для вашего конечного продукта требуется титан авиационного качества, единственным подходящим вариантом будет прецизионное фрезерование. Если вам необходимо физически проверить функциональность корпуса бытовой электроники с защелкиванием, абсолютно необходимо заказать Это гарантирует, что зажимы не сломаются преждевременно во время испытаний сборки. пластиковый прототип с ЧПУ, изготовленный из АБС-пластика или ПК.
Доступ к современному оборудованию — лишь один из компонентов успешного цикла разработки продукта. Истинная ценность заключается в инженерном опыте, необходимом для оптимальной эксплуатации этих сложных систем. Преобразование цифровой концепции в безупречную физическую модель требует глубоких знаний в области создания траектории движения инструмента, тепловой динамики и материаловедения.
При оценке потенциальных партнеров-производителей команды по производству оборудования должны применять объективные критерии. Ищите предприятия, которые предлагают комплексный набор технологий, а не один процесс. Это гарантирует, что они смогут предоставить объективные рекомендации, основанные на вашей конкретной геометрии. Надежные протоколы обеспечения качества и подробные отчеты о первой проверке изделия не подлежат обсуждению для критически важных инженерных проектов.
Хотя традиционное ручное ремесло имеет историческое значение, цифровые технологии, несомненно, стали современным стандартом. Переходя от трудоемкого физического моделирования к автоматизированному цифровому производству, компании значительно сокращают время выхода на рынок. Они одновременно снижают финансовые риски, связанные с разработкой оборудования. Инвестиции в эти гибкие методы гарантируют, что ваша команда инженеров сможет тестировать, повторять и совершенствовать проекты с беспрецедентной скоростью. Готовы ускорить разработку оборудования? Не позволяйте медленному производству сдерживать ваши сроки. Посетите Yeeshine, чтобы изучить передовые производственные возможности, загрузить свои цифровые файлы и получить мгновенное ценовое предложение, чтобы начать строительство уже сегодня.
Нет, эта технология выходит далеко за рамки пластика. Хотя печать на основе полимеров широко признана, в современных методах часто используются металлы технического качества. Технологии позволяют печатать сложную геометрию из титана, нержавеющей стали и алюминия. Кроме того, современные обрабатывающие центры с ЧПУ обычно используются для быстрого фрезерования металлических компонентов с механическими свойствами промышленного уровня и жесткими допусками для аэрокосмической отрасли.
В расчете на каждую итерацию цифровые методологии значительно более рентабельны. Хотя первоначальные капиталовложения в 5-осевые станки с ЧПУ значительны для поставщика услуг, стоимость, передаваемая потребителю, удивительно низка. Цифровые процессы устраняют необходимость в дорогих специальных инструментах и обширном ручном труде. Способность быстро ошибаться и дешево выполнять итерации в конечном итоге сокращает общий бюджет исследований и разработок.
3D-печать, или аддитивное производство, — это всего лишь одна конкретная категория в более широком контексте автоматизированных технологий. Хотя вся 3D-печать, используемая при разработке продукта, представляет собой форму быстрой итерации, не всякая быстрая итерация является 3D-печатью. Общая концепция также включает в себя субтрактивную обработку на станках с ЧПУ, вакуумное литье и изготовление листового металла. Этот термин относится к общей скорости и цифровому рабочему процессу, а не к одной конкретной машине.
Разработка аппаратного обеспечения обычно проходит четыре отдельных этапа. Все начинается с проверки концепции для проверки базовой осуществимости. Далее идет визуальная модель для оценки эстетики и эргономики. Далее следует инженерная модель для тщательного функционального тестирования. Наконец, создается предсерийная модель с использованием тех же материалов и производственных процессов, которые предназначены для массового производства.
Это позволяет инженерным группам применять безотказный подход. Быстро преобразуя цифровые конструкции в физические детали, команды могут выявлять структурные недостатки, проверять жизнеспособность рынка и проверять механические характеристики за дни, а не месяцы. Это значительно снижает риск дорогостоящих ошибок в инструментах на более поздних этапах производственного цикла.
Сроки выполнения полностью зависят от геометрической сложности, выбранной технологии и требуемой постобработки. Стандартные модели, напечатанные на 3D-принтере, зачастую могут быть изготовлены и отправлены в течение 24–48 часов. Более сложные обработанные детали или заказы на вакуумное литье небольших объемов обычно требуют от 3 до 7 рабочих дней. Такая цифровая эффективность позволяет инженерным группам тестировать несколько версий конструкции в течение одной недели.


