Электронная почта: admin@yeeshine-tech.com Тел: +86-13712868936

- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск


Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-21 Происхождение:Работает


Действительно ли литье пластмасс под давлением идеально? Хотя он остается бесспорным золотым стандартом массового производства, под поверхностью существуют серьезные недостатки. Игнорирование этих присущих недостатков часто приводит к раздуванию бюджета. Более того, задержки с выпуском продуктов обычно расстраивают даже самые опытные инженерные команды.
В этом подробном руководстве мы рассмотрим основные недостатки этого метода производства. В частности, мы рассмотрим жесткие физические ограничения, финансовые препятствия и стратегические обходные пути, необходимые для предотвращения распространенных производственных рисков в заводских цехах.
Оценка производственных процессов быстро обнаруживает огромный барьер для входа. Вам нужен значительный капитал только для того, чтобы щелкнуть выключателем машины. Представьте себе, что команда аппаратного обеспечения завершает работу над флагманским автомобильным компонентом только для того, чтобы увидеть огромный счет только для того, чтобы разрезать сталь. Такова суровая реальность этого конкретного метода производства.
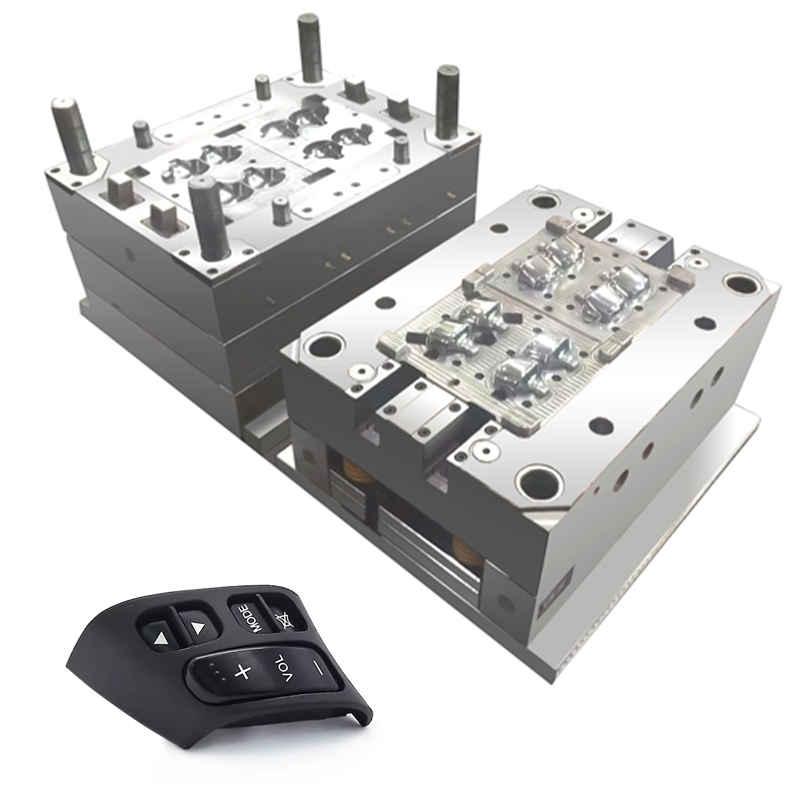
Создание формы – это не просто задача механической обработки. Это узкоспециализированная инженерная дисциплина. Формы обычно вырезаются из высококачественных материалов, таких как закаленная сталь, в частности H13, P20 или S136, или алюминий аэрокосмического класса. Закаленная сталь абсолютно необходима, чтобы выдерживать огромные усилия зажима и термическое напряжение, возникающее при впрыскивании расплавленного полимера под высоким давлением в течение сотен тысяч циклов.
Обработка этих плотных металлов требует точного оборудования. Производители инструментов используют передовые обрабатывающие центры с ЧПУ и электроэрозионную обработку для вырезания сложных полостей. Эти машины должны соответствовать допускам в пределах ±0,01 мм. Кроме того, формы должны включать в себя сложные внутренние каналы охлаждения, системы выталкивающих штифтов и воротные механизмы. Сочетание высококачественного сырья, специализированного оборудования и сотен часов квалифицированного инженерного труда приводит к огромным затратам на инструменты . Эти затраты могут варьироваться от нескольких тысяч долларов за простой прототип блока до шестизначной суммы за многополосный высокопроизводительный стальной инструмент.
Еще одним критическим финансовым недостатком является полная негибкость оборудования после его производства. Если конструкция изделия меняется после резки металла, модификация инструмента становится инженерным кошмаром.
В инструментальной терминологии изменения подразделяются на безопасные для стали и небезопасные для стали. Безопасная замена стали предполагает удаление металла из формы. В результате в конечную деталь добавляется пластик, что делает процесс относительно простым. Напротив, безопасная замена не стали требует добавления металла обратно в полость, чтобы уменьшить размер пластиковой детали. Эта процедура включает в себя сложную микросварку или установку новых стальных блоков. Такие модификации ставят под угрозу тепловую целостность формы и увеличивают затраты. Во многих случаях, связанных с серьезными изменениями конструкции, существующую форму приходится полностью утилизировать.
Продуктовые команды часто работают по агрессивному графику выхода на рынок. Таким образом, время, необходимое для перехода от цифрового файла к физическому продукту массового производства, является основным ограничением.
Вы не можете просто загрузить 3D-модель на станок и сразу начать производство. Поскольку инструменты очень дороги и их трудно изменить, дизайн продукта должен быть сначала тщательно проверен. Инженеры обычно тратят недели на создание прототипа детали с помощью промышленной 3D-печати или обработки на станке с ЧПУ. Эти прототипы проходят строгие функциональные испытания и испытания на падение, чтобы гарантировать безупречную геометрию. Только после того, как проект полностью утвержден и утвержден, можно начинать фактический этап производства.
Фактическое время изготовления пресс-формы представляет собой заведомо длительную многоэтапную последовательность. Проектирование макета пресс-формы, программирование траекторий инструмента, черновая обработка, термообработка стали, чистовая обработка, полировка и окончательная сборка обычно занимают от 4 до 12 недель.
После сборки инструмент переходит на этап тестирования. Производитель выпустит первую партию деталей, известных в отрасли как образцы Т1. На самом деле, эти образцы редко бывают идеальными с первой попытки. Инспекторы по контролю качества тщательно сопоставляют их с исходными спецификациями САПР с помощью координатно-измерительных машин. При обнаружении неточностей размеров или визуальных дефектов форму необходимо снять с эксплуатации, разобрать и доработать. Этот итеративный цикл образцов T1, T2 и T3 может легко добавить еще несколько недель к сроку, прежде чем инструмент будет официально одобрен для массового производства.
Финансовая жизнеспособность этого метода производства строго привязана к объему производства. Для предприятий, стремящихся производить небольшие локализованные партии продукции, этот процесс оказывается крайне неэффективным.
Финансовая модель литья под давлением состоит из исключительно высоких постоянных затрат на саму форму и очень низких переменных затрат на гранулы пластиковой смолы и время машинного цикла. Чтобы сделать процесс экономичным, первоначальные капитальные затраты должны амортизироваться по огромному количеству частей.
Если компания тратит 20 000 долларов на пресс-форму и производит только 500 деталей, то один только инструмент добавляет 40 долларов к каждой отдельной единице. Это делает проект коммерчески нежизнеспособным для большинства потребительских товаров. Однако если та же самая форма изготовит 200 000 деталей, затраты на оснастку снизятся всего до 0,10 доллара за деталь.
| Объем производства | Фиксированная стоимость оснастки | Стоимость материала/станка за деталь | Общая амортизированная стоимость за деталь |
|---|---|---|---|
| 500 единиц | 20 000 долларов | 0,50 доллара США | 40,50 долларов США |
| 5000 единиц | 20 000 долларов | 0,50 доллара США | 4,50 доллара США |
| 50 000 единиц | 20 000 долларов | 0,50 доллара США | 0,90 доллара США |
| 200 000 единиц | 20 000 долларов | 0,50 доллара США | 0,60 доллара США |
*Данные отражают теоретическую модель, демонстрирующую эффект масштаба.
Из-за такой сильной зависимости от объема инженеры должны искать альтернативные методы для небольших объемов производства, обычно менее 1000 единиц. Промышленное аддитивное производство и обработка на станках с ЧПУ не требуют авансовых платежей за инструменты. Это делает их гораздо более экономичными для небольших партий. Литье из уретана с использованием силиконовых форм — еще одна жизнеспособная альтернатива для преодоления разрыва между прототипированием и массовым производством, предлагающая более низкие затраты на установку, хотя и с более высокими затратами на ручной труд в расчете на каждую деталь.
Для инженеров-технологов и промышленных дизайнеров жесткие геометрические параметры, необходимые для этого процесса, могут стать серьезным источником разочарования. В отличие от 3D-печати, где можно печатать сложные органические формы, не особо заботясь о физике, впрыскивание расплавленного полимера в стальную полость требует строгого соблюдения гидродинамики и термодинамики.
Одним из самых неумолимых ограничений является требование согласованной геометрии. Когда расплавленный пластик попадает в стальную полость, он начинает охлаждаться и сжиматься за миллисекунду, когда попадает на металл. Если CAD-дизайнер включает толстые, массивные секции рядом со стенами толщиной с бумагу, физика берет верх. Тонкие участки мгновенно замерзают, а плотные карманы продолжают охлаждаться и сжиматься внутрь.
Такое несоответствие в скоростях охлаждения приводит к неравномерной объемной усадке. Поскольку толстые секции сжимаются спустя долгое время после того, как тонкие секции затвердели, возникают огромные внутренние напряжения. Это физическое явление приводит к серьезным косметическим и структурным дефектам, в первую очередь к вмятинам и серьезному короблению. Дизайнеры постоянно вынуждены идти на компромисс со своим идеальным эстетическим видением, используя такие методы, как вырезание толстых участков и добавление структурных ребер, чтобы преодолеть ограничения литья под давлением..
Чтобы гарантировать, что деталь может быть успешно извлечена из жесткой металлической формы без разрушения, дизайнеры должны учитывать углы уклона. Угол уклона — это небольшой конус, обычно от 1 до 2 градусов, приложенный к вертикальным стенкам детали, параллельно направлению раскрытия формы. Без достаточной тяги пластиковая деталь будет плотно прижиматься к сердечнику формы по мере охлаждения. Это приводит к тому, что выталкивающие штифты пробивают пластик насквозь на этапе выталкивания.
Более того, проектирование деталей с поднутрениями значительно усложняет задачу. Такие особенности, как защелки или колпачки с резьбой, предотвращают прямое выталкивание детали. Подрезы требуют, чтобы форма имела сложные движущиеся внутренние механизмы, такие как боковые кулачки или подъемники, которые выдвигаются в сторону перед выталкиванием. Каждая дополнительная движущаяся часть внутри формы резко увеличивает размер, сложность и стоимость оснастки, одновременно увеличивая вероятность механического отказа в цехе.
Даже при наличии идеально разработанного файла САПР и тщательно изготовленной металлической формы сам процесс впрыска очень чувствителен к экологическим и механическим переменным. Зайдите на любой заводской цех, и вы поймете, что небольшие отклонения в температуре ствола, гидравлическом давлении или времени охлаждения могут мгновенно разрушить производственный цикл.
Взаимодействие между динамикой расплавленного полимера и термодинамикой может привести к нескольким документально подтвержденным дефектам. Поддержание строгого контроля качества необходимо для минимизации этих дорогостоящих проблем.
| Название дефекта | Визуальная характеристика | Основная механическая причина |
|---|---|---|
| Вспышка | Лишний пластик толщиной с бумагу, выступающий за линию разъема детали. | Чрезмерное давление впрыска или недостаточная сила зажима, что приводит к просачиванию пластика между половинками формы. |
| Короткий выстрел | Неполные детали, в которых пластик не полностью заполнил полость формы. | Недостаточное давление впрыска, низкая температура расплава или захваченный воздух, ограничивающий поток. |
| Раковины отметки | Небольшие кратеры или впадины на плоских поверхностях. | Недостаточное давление удержания или слишком медленное охлаждение и усадка локальных толстых участков. |
| Сварные линии | Видимые линии, где встречаются и соединяются два отдельных потока расплавленного пластика. | Фронты расплава слишком сильно охлаждаются, прежде чем они должным образом срастутся, предотвращая прочную молекулярную связь. |
Попытка снизить высокие затраты за счет партнерства с предприятиями, использующими устаревшее или плохо обслуживаемое оборудование, часто приводит к обратным результатам. Прецизионное формование требует точного регулирования температуры цилиндра, скорости впрыска и давления в полости. Старые и более дешевые машины часто страдают от утечек гидравлической системы и плохой терморегуляции. Когда оборудование не может поддерживать стабильное окно обработки, это приводит к различиям в размерах между партиями. В конечном итоге это приводит к гораздо более высокой фактической себестоимости продукции из-за брака материалов и задержек поставок.
Хотя существуют тысячи конструкционных полимеров, физические свойства этих материалов накладывают ограничения и создают экологические проблемы в течение жизненного цикла производства.
Пластмассы, используемые в этом процессе, делятся на две категории: термопласты и термореактивные пластмассы. Термопласты, такие как АБС, поликарбонат и полипропилен, можно плавить, формовать, охлаждать, а затем переплавлять.
Термореактивные смолы, такие как эпоксидные или фенольные смолы, при нагревании подвергаются постоянной химической реакции сшивки. Основным недостатком формования термореактивных материалов является то, что после затвердевания материала его нельзя переплавить. Любые дефектные детали, литниковые системы или избыточный нагар, образовавшийся в процессе производства термореактивных материалов, становятся постоянными, не подлежащими вторичной переработке отходами.
Даже при использовании термопластов, пригодных для вторичной переработки, на этапах настройки и калибровки образуется значительное количество отходов. Когда машина переключается с одного цвета на другой или с одного материала на другой, ствол необходимо продуть. В результате этого процесса очистки выбрасывается большое количество смешанных пластиковых отходов, которые часто не могут быть переработаны из-за перекрестного загрязнения материалов. Кроме того, сложные смеси полимеров, содержащие стекловолокна или химические антипирены, как известно, трудно переработать. Это представляет собой существенное экологическое ограничение для компаний, стремящихся к безотходному производству.
Недавние изменения в отрасли подчеркивают растущее противоречие между традиционным зарубежным производством и острой необходимостью обеспечения устойчивости цепочки поставок. Команды по закупкам часто сталкиваются с разочарованием из-за жестких производственных ограничений. Длительные задержки доставки часто усугубляют и без того длинные графики установки.
Следовательно, возникла заметная тенденция к гибридному производству. Умные инженерные команды теперь используют промышленное аддитивное производство для мгновенной проверки итераций. Они соглашаются на использование дорогих стальных инструментов только в том случае, если геометрия становится математически безупречной. Этот гибкий подход напрямую устраняет историческую негибкость, позволяя брендам снижать финансовые риски, сохраняя при этом масштабируемость в больших объемах.
Несмотря на эти огромные физические и финансовые проблемы, литье под давлением остается бесспорным лидером массового производства. Ключ к успеху заключается не в том, чтобы полностью избежать этого процесса, а в стратегическом снижении его рисков посредством инженерного предвидения и стратегического партнерства в цепочке поставок.
Самый эффективный способ контролировать затраты и предотвращать дефекты — это тщательный анализ проектирования и технологичности. Прежде чем резать сталь, инженеры используют специализированное программное обеспечение для моделирования течения пресс-формы, чтобы точно предсказать, как расплавленный пластик будет вести себя внутри полости. Комплексный анализ проверяет равномерную толщину стенок, выявляет потенциальные углубления и оптимизирует расположение ворот. Выявляя и решая эти проблемы в цифровой сфере, продуктовые команды избегают катастрофических затрат на последующую модификацию физического металла.
Для решения сложных задач, связанных с инвестициями в оснастку, сроками выполнения работ и строгими правилами проектирования, требуется глубокий опыт. Попытка управлять этим процессом с помощью непроверенных поставщиков, предлагающих самую низкую цену, часто приводит к сбоям в коммуникации и использованию некачественного инструмента.
Вместо расплывчатых обещаний ищите партнера-производителя, способного удовлетворить сложные требования автомобильной или медицинской сферы. Ваш поставщик должен использовать современные обрабатывающие центры с ЧПУ, чтобы гарантировать долговечность пресс-формы и достигать допусков на размеры ±0,01 мм. Прежде чем резать металл, они должны предоставить прозрачную обратную связь. Сотрудничая со специалистами, которые преуспевают в производстве пластиковых деталей на заказ , производственные группы могут успешно компенсировать традиционные недостатки отрасли. Это гарантирует запуск проектов вовремя, в рамках жестких допусков и в рамках бюджета.
Хотя производственная среда предлагает множество методов производства, понимание присущих каждому из них ограничений имеет решающее значение для принятия обоснованных решений. Недостатки литья пластмасс под давлением, а именно непомерные первоначальные затраты на оснастку, продолжительные сроки выполнения заказов, строгие правила геометрического проектирования и абсолютная зависимость от крупносерийного производства для достижения прибыльности, неоспоримы. Это неумолимый процесс, когда ранние инженерные ошибки приводят к серьезным финансовым штрафам.
Однако эти недостатки не умаляют его статуса как наиболее эффективного и экономически выгодного метода глобального масштабирования физических продуктов. Признавая эти ограничения на ранних этапах жизненного цикла разработки продукта, применяя строгие инженерные принципы и сотрудничая с компетентным производственным партнером, команды могут успешно преодолеть эти препятствия. Окончательный вердикт ясен: успех в крупносерийном производстве требует уважения к физическим ограничениям процесса и разумного проектирования с учетом их с первого дня.
Готовы масштабировать свое производство без типичных ошибок? Если вам нужны высокоточные автомобильные компоненты или надежные потребительские товары, Yeeshine Tech предлагает профессиональные решения в области оснастки и формования, адаптированные к вашим конкретным инженерным требованиям. Ознакомьтесь с нашими комплексными услугами сегодня, чтобы превратить ваши сложные проекты в безупречную физическую реальность.
Модифицировать форму после резки стали очень сложно и финансово обременительно. В инструментальной промышленности существует концепция, известная как безопасные модификации стали. Это означает, что металл из формы относительно легко удалить, в результате чего к готовой детали добавляется пластик, увеличивая размер детали или толщину стенки. Однако если вам нужно уменьшить размер пластикового элемента, производитель должен добавить металл обратно в полость формы. Это часто требует сложной микросварки, которая может поставить под угрозу структурную целостность формы, или может потребоваться обработка совершенно нового инструмента, что фактически удваивает ваши первоначальные инвестиции.
Сроки во многом зависят от сложности детали и типа используемого металла. Для простых геометрических форм без подрезов прототип алюминиевого инструмента может быть изготовлен за 2–4 недели. Однако для сложных многоместных форм из закаленной стали, предназначенных для крупносерийного производства, время выполнения заказа обычно составляет от 6 до 12 недель. Этот срок включает в себя 3D-проектирование инструмента, обработку на станке с ЧПУ, электроэрозионную обработку, ручную полировку и производство первоначальных образцов T1 для утверждения клиентом.
Выбор лучшего варианта полностью зависит от объема вашего производства и конкретных требований к материалам. Аддитивное производство значительно превосходит возможности быстрого прототипирования и мелкосерийного производства, обычно менее 500 единиц, поскольку оно полностью исключает первоначальные затраты на оснастку. Вы платите только за сырье и машинное время. Однако детали, напечатанные на 3D-принтере, обычно имеют более слабую структурную целостность из-за ограничений адгезии слоев. Как только объем производства превысит 1000 единиц, литье под давлением становится в геометрической прогрессии более экономичным в расчете на деталь, обеспечивает значительно превосходное качество поверхности и обеспечивает настоящие изотропные механические свойства.
Поддержание одинаковой толщины стенок является одним из наиболее важных ограничений проектирования, связанных с физикой термодинамики. Расплавленный пластик сжимается при охлаждении. Толстые сечения сохраняют тепло гораздо дольше, чем тонкие. Если деталь имеет разную толщину, тонкие участки затвердеют, в то время как толстые участки все еще охлаждаются и сжимаются. Эта дифференциальная усадка втягивает материал внутрь, создавая внутренние напряжения, которые проявляются в виде видимых вмятин на поверхности или приводят к серьезному короблению всей детали за пределы предусмотренных допусков на размеры.
Технически машина может производить одну деталь после установки формы. Однако процесс настройки, который включает установку тяжелого стального инструмента, нагрев ствола и продувку старой смолы, требует значительного времени и труда. Из-за фиксированных затрат на установку запуск небольших партий финансово нецелесообразен. Большинство авторитетных производителей требуют, чтобы минимальный объем заказа составлял не менее 1000–5000 единиц, чтобы цена за деталь оставалась экономически выгодной для клиента.
Деформация в первую очередь вызвана неравномерной скоростью охлаждения по геометрии детали. Когда пластик впрыскивается в форму, он должен равномерно охлаждаться, чтобы сохранить заданную форму. Если в конструкции предусмотрены резкие изменения толщины стенок или если внутренние охлаждающие каналы формы плохо спроектированы, некоторые участки пластика будут охлаждаться и сжиматься быстрее, чем другие. Эта дифференциальная усадка создает огромное внутреннее напряжение, вызывающее скручивание или изгиб детали при ее выбрасывании из станка.


